MES Nedir? Üretim Yönetimi ve Dijital Dönüşüm Rehberi
MES nedir, ne işe yarar? ERP farkı, maliyetler, proje ekibi, uygulama süresi, OEE, izlenebilirlik ve AI için üreticilere yol gösteren rehber.
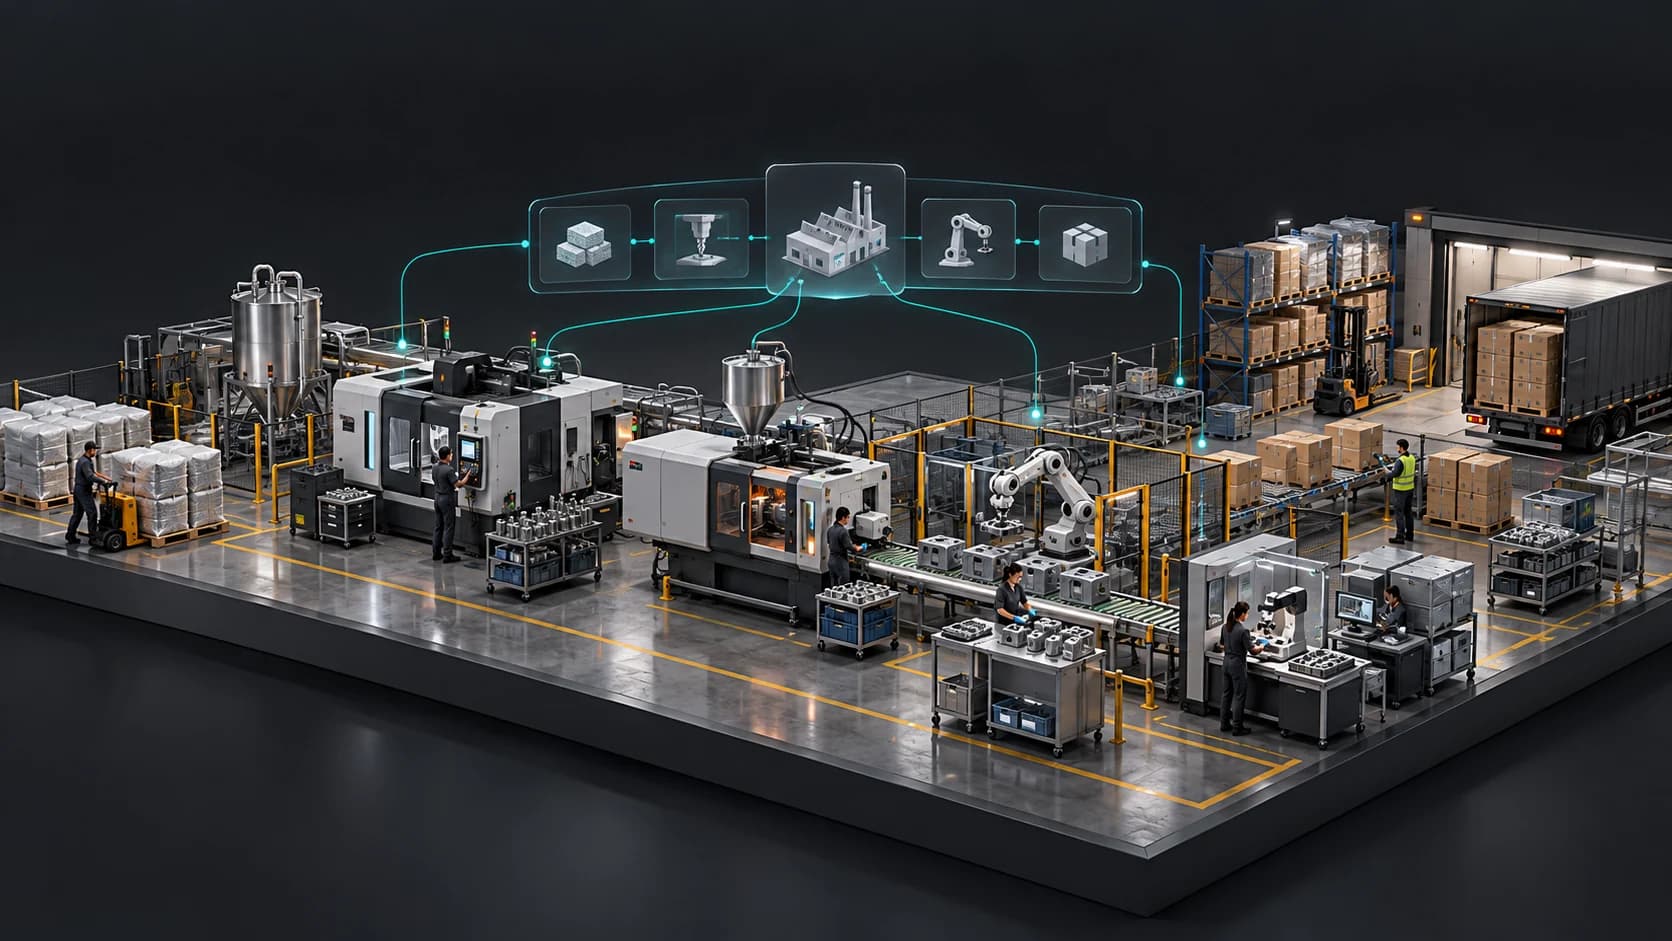
MES, fiziksel üretimi dijital kayıtlarla ilişkilendirir. Görsel kavramsal bir anlatımdır; gerçek müşteri tesisi veya uygulama ekranı değildir.
İçindekiler
- Bu rehberde neler bulacaksınız?
- 1. MES’in kelime anlamı nedir?
- 2. MES’in kısa tarihçesi
- 3. MES, ERP ve otomasyon arasındaki fark nedir?
- 4. MES hangi süreçleri kapsayabilir?
- 5. MES’in işletmeye faydaları nelerdir?
- 6. OEE nedir? MES projesinde nasıl kullanılmalı?
- 7. MES yatırım maliyeti neye göre değişir?
- 8. Yatırımın geri dönüşü nasıl hesaplanır?
- 9. MES projesine hangi ekiple başlanmalı?
- 10. Ortalama ne kadar sürer? Nasıl bir yol haritası izlenir?
- 11. Başarıyı hangi kabul kriterleriyle ölçeceğiz?
- 12. Dikkat edilmesi gereken teknik ve operasyonel noktalar
- 13. Bulut, yerel veya hibrit: hangisi uygun?
- 14. Dijital dönüşüm hangi aşamalardan oluşur?
- 15. MES, AI ile birlikte nasıl kullanılır?
- 16. Tedarikçi seçerken nasıl bir demo istemeliyiz?
- 17. OETECH’in yaklaşımı: sahadan başlayan, ölçülebilir ilerleme
- 18. Sık sorulan sorular
- İlk adım: üç soruya birlikte cevap verin
- Kaynaklar ve kapsam notu
MES, üretim sahasında hangi işin, hangi kaynaklarla, nasıl ve hangi sonuçla gerçekleştiğini izleyen ve üretimin yürütülmesini yöneten sistemdir. Açılımı Manufacturing Execution System olan MES; iş emirlerini, makineleri, operatörleri, malzemeleri ve kalite kayıtlarını aynı üretim bağlamında buluşturur.
Bir üretim toplantısında “Makine çalışıyor mu?” sorusuna cevap bulabilirsiniz. Asıl zor olan; hangi siparişin üretildiğini, sağlam miktarı, kaybın nedenini, kullanılan lotu ve teslim tarihine etkisini aynı anda görebilmektir. MES yatırımı, bu soruların güvenilir verilerle cevaplanmasını ve gerektiğinde aksiyon alınmasını hedefler.
Bu rehber; ilk kez MES araştıran işletmeler, mevcut sistemini geliştirmek isteyen üretim ekipleri ve yatırım kararı verecek yöneticiler için hazırlanmıştır. Başarının ölçüsü ekran sayısı değil, sahada çözülen problem ve sürdürülen kullanım olmalıdır.
Bu rehberde neler bulacaksınız?
- MES’in kelime anlamı ve kısa tarihçesi
- ERP, MES, SCADA, IoT ve APS arasındaki farklar
- İşletmeye katkıları ve OEE’nin doğru yorumlanması
- Yatırım maliyetleri ve örnek geri dönüş hesabı
- Proje ekibi, uygulama süresi ve pilot kabul kriterleri
- Entegrasyon, veri güvenliği ve tedarikçi seçiminde dikkat edilecekler
- Dijital dönüşüm aşamaları, AI ve dijital ikiz
- Satın alma öncesi kontrol listesi ve sık sorulan sorular
1. MES’in kelime anlamı nedir?
Manufacturing, imalatı veya üretimi; execution, planlanan işin sahada yürütülmesini; system ise bunu destekleyen sistemi ifade eder. Türkçede “Üretim Yürütme Sistemi” karşılığı kullanılır. “Üretim Yönetim Sistemi” ifadesine de sıkça rastlanır.
Buradaki temel kavram yürütmedir: Hangi iş emri başlatılabilir? Doğru malzeme ve kalıp hazır mı? Operatöre hangi talimat gösterilmeli? İlk parça onayı alındı mı? Üretilen parça kabul edildi mi? MES, seçilen kapsam ve entegrasyonlar doğrultusunda bu işlemleri kaydeder, yönlendirir ve kurallarla destekler. 1
Basit bir örnek
Bir plastik enjeksiyon makinesine 10.000 adetlik iş emri verildiğini düşünelim. MES şu bilgileri birlikte ele alabilir:
- İş emri, ürün, kalıp ve kullanılan hammadde lotu.
- Makinenin çevrimleri, baskı sayısı ve aktif göz sayısı.
- Sağlam üretim, ıskarta, yeniden işleme ve duruş nedenleri.
- Operatör, vardiya, kalite ölçümleri ve ilk parça onayı.
- Üretimin hangi kutu veya palet etiketiyle depoya geçtiği.
Baskı sayısı, ürün adedi ve sağlam ürün adedi aynı şey değildir. Çok gözlü kalıplar, kapalı gözler ve ıskartalar hesaba katılmadığında otomatik sayaç bile yanlış bir üretim tablosu oluşturabilir. Proje başlangıcında bu tanımlar netleştirilmelidir.
2. MES’in kısa tarihçesi
MES’in kökleri, üretim verilerinin bilgisayarla izlenmesine ve atölye kontrol uygulamalarına uzanır. Gelişimi tek bir ürünün çıkışından çok, üretim ile işletme sistemleri arasındaki boşluğu kapatma ihtiyacının sonucudur.
| Dönem | Öne çıkan yaklaşım | Bugüne etkisi |
|---|---|---|
| 1970’ler–1980’ler | Bilgisayar destekli üretim takibi ve birbirinden bağımsız saha uygulamaları | Makine ve üretim kayıtlarının dijitalleşmesi için temel oluştu. |
| 1990’lar | MES kavramının ve ortak işlev modellerinin belirginleşmesi | Üretimin yürütülmesi ayrı bir yazılım alanı olarak ele alındı. |
| 2000’ler | ERP–saha entegrasyonu ve standart bilgi modelleri | İş emri, kaynak ve gerçekleşen üretim verisinin sistemler arasında paylaşımı gelişti. |
| 2010’lar | IIoT, mobil erişim, bulut ve gelişmiş analitik | Daha fazla kaynağın bağlanması ve farklı lokasyonların birlikte izlenmesi kolaylaştı. |
| 2020’ler | AI destekli analiz, uç bilişim ve simülasyon | Veriyi göstermekten, nedenleri araştırmaya ve karar desteğine doğru ilerleme hızlandı. |
Bu tablo genel bir tarihsel çerçevedir; teknolojiler tüm sektörlerde aynı tarihte yaygınlaşmamıştır. MESA, kuruluşunu 1992 olarak kaydeder. ISA-95 ailesi ise işletme planlaması ile üretim operasyonları arasındaki bilgi alışverişi için önemli bir ortak çerçeve sunar. 23
3. MES, ERP ve otomasyon arasındaki fark nedir?
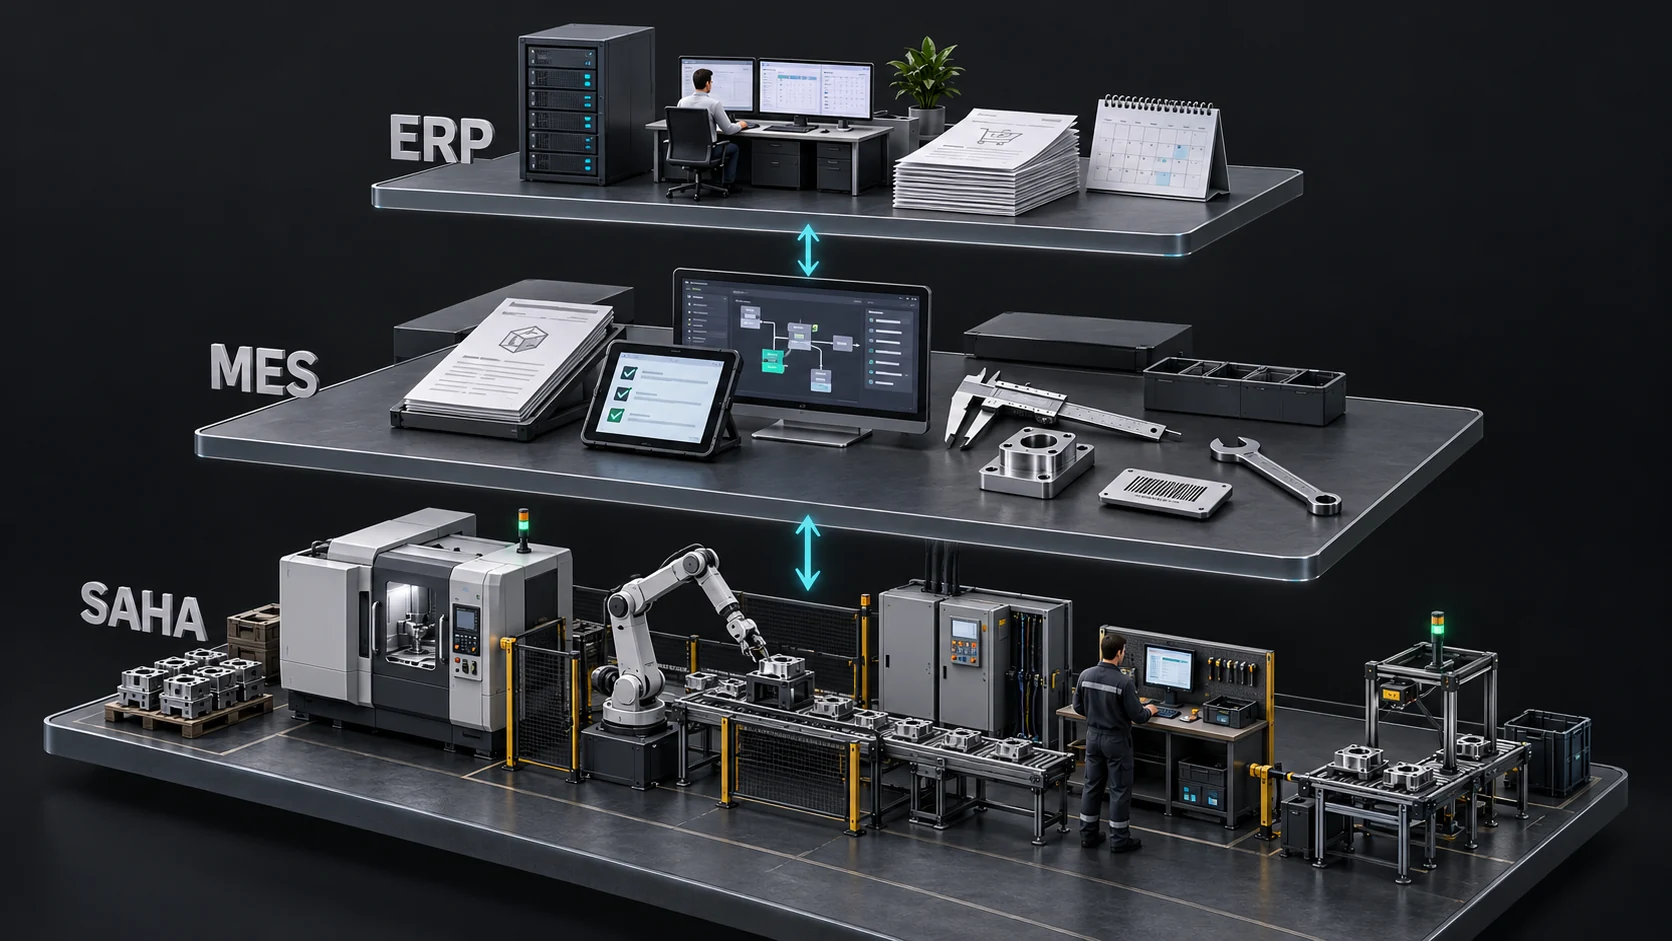
ERP işletmenin planını ve kaynak kayıtlarını yönetir; MES bu planın sahadaki gerçekleşmesini yönetir. PLC ve otomasyon sistemleri ise fiziksel prosesin kontrolünde görev alır. Sınırlar ürünlere göre örtüşebilse de proje sorumlulukları açıkça tanımlanmalıdır.
| Sistem / kavram | Cevap verdiği temel soru | MES ile ilişkisi |
|---|---|---|
| ERP | Ne satılacak, ne tedarik edilecek, hangi kaynaklar planlanacak? | Sipariş, stok, reçete, rota ve iş emri gibi bilgilerin kaynağı olabilir. |
| MES | Şu anda hangi iş nasıl yürütülüyor, ne üretildi, hangi kayıp oluştu? | Üretim operasyonlarının yürütülmesini ve kayıtlarını birleştirir. |
| PLC / SCADA | Proses nasıl kontrol ediliyor, hangi sinyal veya alarm oluştu? | Makine durumlarını ve proses verilerini sağlayabilir. Emniyet kontrolü uygun otomasyon katmanında kalır. |
| IoT / veri toplama | Hangi cihazdan hangi veri alınabiliyor? | Bağlantı ve ölçüm sağlar; tek başına iş emri veya malzeme soy ağacı oluşturmaz. |
| APS | Kısıtlar altında hangi işi hangi sırayla planlamalıyız? | MES gerçekleşmelerini kullanarak çizelgeleme ve senaryo analizini besleyebilir. |
| MOM | Üretim operasyonlarının bütünü nasıl yönetiliyor? | MES ile örtüşen, üretim, kalite, bakım ve stok operasyonlarını kapsayan daha geniş bir yönetim çerçevesidir. |
ISA-95 yaklaşımında işletme planlama faaliyetleri ağırlıklı olarak Seviye 4, üretim operasyonlarının yönetimi Seviye 3 kapsamında ele alınır. Bu, tek bir yazılımın bütün katmanları üstlenmesi gerektiği anlamına gelmez. 3
MES, yalnızca makine izleme ekranı mıdır?
Hayır. Makinenin çalıştığını görmek başlangıçtır. Verinin iş emri, ürün, operatör, malzeme ve kalite sonucuyla ilişkilendirilmesi gerekir. Bir çözümün “MES” olarak adlandırılması, bütün işlevleri içerdiğini de garanti etmez. İhtiyacınızı modül adlarıyla değil, sahada çalışması gereken senaryolarla tarif edin.
4. MES hangi süreçleri kapsayabilir?
Her işletmenin bütün modülleri ilk günden açması gerekmez. Uygun kapsam; üretim şekline, müşteri beklentilerine ve öncelikli kayba göre seçilir. 4
| Alan | Örnek işlev | İlk değerlendirmede sorulacak soru |
|---|---|---|
| İş emri ve operasyon | Başlatma, duraklatma, tamamlama, talimat gösterme | Operatör doğru işi ve revizyonu nasıl seçiyor? |
| Üretim ve duruş | Çevrim, miktar, kayıp zaman, neden kodu | Sayaçla gerçek üretim nasıl eşleştirilecek? |
| Kalite | İlk parça, periyodik ölçüm, kabul/red, yeniden işleme | Uygunsuz ürünün sonraki operasyona geçişi nasıl yönetilecek? |
| Malzeme ve izlenebilirlik | Lot/seri, tüketim, kutu/palet, üretim soy ağacı | Bir sevkiyatı hangi malzeme ve proses kayıtlarına kadar izleyebiliyoruz? |
| Bakım | Arıza bildirimi, müdahale, planlı bakım bağlantısı | Duruş ile bakım aksiyonu aynı olay üzerinden takip ediliyor mu? |
| Planlama ve kapasite | Gerçekleşme takibi, yük görünümü, APS bağlantısı | Planlanan ve gerçekleşen süre farkı nasıl geri beslenecek? |
| Analiz ve bildirim | KPI, alarm, sorumlu atama, aksiyon takibi | Bir uyarı geldiğinde kim, ne kadar sürede, ne yapacak? |
5. MES’in işletmeye faydaları nelerdir?
Görünürlük: raporu beklemeden durumu görmek
Doğru kurulmuş bir sistem, vardiya sonunda derlenen bilgiyi üretim sırasında görünür hale getirir. Böylece bir işin gecikmesi, sık tekrarlayan duruş veya kalite sapması daha erken fark edilebilir. “Anlık” verinin kaç saniye veya dakika gecikmeyle geldiği ise proje kabul kriterinde tanımlanmalıdır.
Kayıpları ayırmak: arıza, bekleme, ayar ve hız kaybı
Toplam duruş süresi tek başına aksiyon üretmek için yeterli değildir. Malzeme bekleme, kalıp değişimi, arıza ve plansız iş değişikliği farklı sorumlular gerektirir. Doğru sınıflandırma, iyileştirme toplantısının tartışmadan somut görevlere geçmesini sağlar.
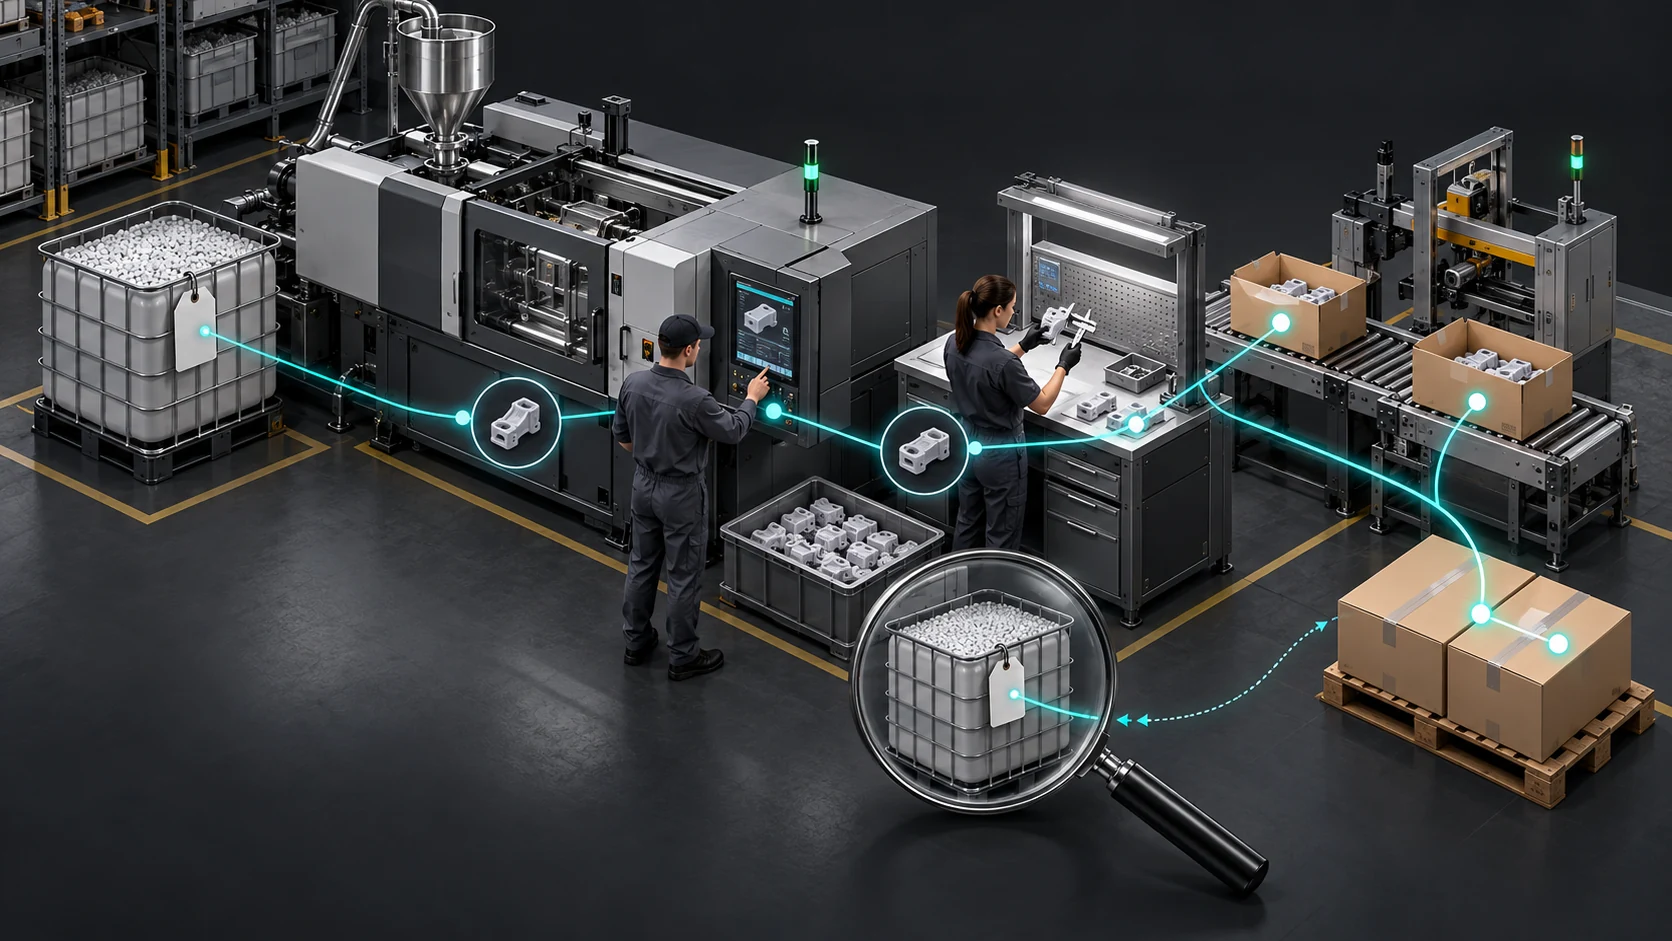
İzlenebilirlik: son üründen geçmişe dönebilmek
Bir parçada sorun çıktığında kullanılan lotu, makineyi, kalıbı, vardiyayı ve kalite kayıtlarını bulabilmek; araştırma süresini kısaltabilir ve etkilenen kapsamın belirlenmesini kolaylaştırabilir. Bunun için lotların yalnızca okutulması değil, gerçek tüketim ve dönüşüm kayıtlarıyla bağlanması gerekir.
Daha güvenilir teslimat ve kapasite bilgisi
İş emri ilerlemesi, ara stok ve darboğaz görünürlüğü planlamaya daha güvenilir geri bildirim sağlar. Ancak teslim tarihi; malzeme, tedarik, personel ve rota gibi diğer kısıtlara da bağlıdır. MES tek başına zamanında teslimat garantisi vermez.
Üretim maliyetini oluşturan bileşenleri görmek
Malzeme, süre, enerji, ıskarta ve işçilik verileri yeterliyse ürün, iş emri veya çevrim bazında maliyet analizi yapılabilir. Bunun doğruluğu; tarifelerin, tüketimlerin, ortak kaynak dağıtımlarının ve maliyet kurallarının doğruluğuna bağlıdır. Anlık hesaplanan operasyonel maliyet, dönem sonunda kesinleşen muhasebe maliyetiyle aynı olmak zorunda değildir.
Beklenti yönetimi: MES kurmak, tek başına verimlilik artışı üretmez. Verinin güvenilirliği, sorumluların aksiyon alması ve sonuçların izlenmesi birlikte gerekir. Evrensel bir “şu kadar tasarruf sağlar” oranı üzerinden karar vermeyin.
6. OEE nedir? MES projesinde nasıl kullanılmalı?
OEE, ekipmanın toplam etkinliğini değerlendirmek için kullanılan bir göstergedir. Genel hesap ilişkisi şöyledir:
OEE = Kullanılabilirlik × Performans × Kalite
- Kullanılabilirlik: Çalışma süresi / planlı üretim süresi.
- Performans: İdeal çevrim süresi × toplam üretim adedi / çalışma süresi.
- Kalite: Sağlam adet / toplam üretilen adet.
Örneğin kullanılabilirlik %95, performans %80 ve kalite %100 ise OEE %76 olur. Yüzdeler formüle 0,95 × 0,80 × 1,00 olarak girilir.
Hesaplamadan önce planlı üretim süresini, molaları, ideal çevrimi ve sağlam ürün tanımını kararlaştırın. Çok gözlü kalıpta çevrim ile ürün adedinin birimleri uyumlu olmalıdır. Yeniden işlemeye giden parçanın nasıl sayılacağı da açık olmalıdır.
OEE’yi tek başına hedef haline getirmeyin. Sipariş yokken gereksiz üretim yapmak OEE’yi yükseltip stok maliyetini artırabilir. OEE’yi teslimat, kalite, enerji, ara stok ve darboğaz performansıyla birlikte yorumlayın. Farklı ürün karmaları ve hesap kurallarıyla çalışan iki fabrikanın puanlarını doğrudan yarıştırmayın.
Adım adım hesap örneği, altı büyük kayıp ve kapasite etkisi için OEE Nedir? rehberimizi inceleyebilirsiniz.
7. MES yatırım maliyeti neye göre değişir?
“Kaç makinemiz var?” önemli bir sorudur; ancak tek başına fiyatlandırma için yeterli değildir. Aynı sayıda makinenin bulunduğu iki tesiste bağlantı olanakları, kalite süreçleri ve ERP kapsamı tamamen farklı olabilir.
Maliyetin ana kalemleri
| Kalem | Neler değerlendirilir? | Teklifte açık olması gereken |
|---|---|---|
| Yazılım | Modüller, kullanıcılar, makineler, tesisler, abonelik veya kullanım hakkı | Hangi işlevlerin ve hangi sınırların dahil olduğu |
| Saha donanımı | Veri toplama kartı, gateway, panel PC/tablet, okuyucu, yazıcı, sensör | Mevcut cihazların kullanımı ve montaj kapsamı |
| Entegrasyon | ERP, PLC, OPC UA, API, tartı, test cihazı, kalite sistemi | Okuma/yazma yönü, veri alanları, hata yönetimi ve testler |
| Altyapı | Ağ, Wi-Fi kapsama, sunucu/bulut, yedekleme, güvenlik | Yatırım ve tekrarlayan giderlerin ayrımı |
| Uygulama | Analiz, veri temizliği, yapılandırma, saha devreye alma | Efor, seyahat, değişiklik yönetimi ve kabul kapsamı |
| Eğitim ve işletim | Vardiya eğitimi, destek, sürüm yükseltme, bakım | Destek saatleri, yanıt hedefleri ve yıllık ücretler |
| İç ekip zamanı | Üretim, kalite, bakım, IT ve ana kullanıcı çalışmaları | İşletmenin ayırması gereken zaman ve sorumlular |
Fiyat örneği yerine kapsamı belli bir bütçe senaryosu
Aşağıdaki rakamlar yalnızca hesap yöntemini göstermek için oluşturulmuş varsayımsal bir örnektir. Piyasa ortalaması, güncel fiyat araştırması, OETECH teklifi veya belirli bir makine sayısına ilişkin fiyat taahhüdü değildir. Döviz birimi karşılaştırma kolaylığı için EUR seçilmiştir; vergi, finansman ve kur etkileri dahil değildir.
| Örnek ilk yatırım bileşeni | Varsayımsal tutar |
|---|---|
| Yazılımın ilk kapsamı | 12.000 EUR |
| Donanım ve saha bağlantıları | 6.000 EUR |
| Entegrasyon ve devreye alma | 6.000 EUR |
| Altyapı ve güvenlik hazırlığı | 2.000 EUR |
| Eğitim, veri hazırlığı ve iç ekip eforu karşılığı | 4.000 EUR |
| Toplam ilk yatırım | 30.000 EUR |
Bu örnekte ayrıca aylık 500 EUR işletim/destek gideri varsayılırsa, ilk yıl toplamı 36.000 EUR, üç yılda ilave yatırım ve fiyat değişimi olmadan toplam sahip olma maliyeti 48.000 EUR olur. Gerçek projede yenileme, kapsam artışı ve iç ekip sürekliliği ayrıca hesaplanır.
Teklifleri aynı kapsamla karşılaştırın. En ucuz başlangıç paketi; eksik entegrasyon, zorunlu ek lisans veya veri dışa aktarma kısıtı nedeniyle daha pahalı bir işletime dönüşebilir. Tersine, ihtiyacınız olmayan geniş kapsam da gereksiz yatırım yaratır.
8. Yatırımın geri dönüşü nasıl hesaplanır?
Önce mevcut durumu ölçün. Ardından iyileştirmeden beklenen faydayı hangi verilerle doğrulayacağınızı belirleyin. Üretim kapasitesi kazanımı her zaman nakit tasarrufu değildir; o kapasiteyi satabiliyor veya fazla mesaiyi gerçekten azaltabiliyor olmanız gerekir.
Önceki örneğe devam edelim:
- Varsayımsal ilk yatırım: 30.000 EUR.
- Doğrulanabilir ek katkı ve tasarruf: 2.500 EUR/ay.
- Tekrarlayan işletim/destek gideri: 500 EUR/ay.
- Aylık net fayda: 2.000 EUR.
- Basit geri ödeme: 30.000 / 2.000 = 15 ay.
Bu, yatırım tavsiyesi veya sonuç garantisi değil, basitleştirilmiş bir örnektir. Devreye alma dönemindeki fayda artışını, vergiyi ve paranın zaman değerini içermez. İşletim giderini aylık faydadan düşmüşseniz aynı gideri yatırım tutarına yeniden ekleyerek iki kez saymayın.
Çifte sayımı önleyin: Aynı kazanımı hem kurtarılan makine saati, hem ilave üretim, hem de satış geliri olarak üç kez yazmayın. İyileştirmeyi ürün karması, talep ve vardiya değişimlerinden ayırarak değerlendirin. Finans ekibi fayda hesabını proje ekibiyle birlikte doğrulamalıdır.
9. MES projesine hangi ekiple başlanmalı?
MES, yalnızca bilgi işlem projesi değildir. Sürecin sahibi üretimdir; IT, otomasyon, kalite ve diğer ekipler birlikte çalışır. Küçük işletmelerde bir kişi birden fazla rol üstlenebilir; sorumlulukların kaybolmaması önemlidir.
| Rol | Temel sorumluluk |
|---|---|
| Yönetim sponsoru | Hedef, kaynak, öncelik ve ekipler arası kararları sahiplenir. |
| İşletme proje lideri | Kapsamı, takvimi, kararları ve kabul sürecini yürütür. |
| Üretim / planlama temsilcisi | İş emri, rota, vardiya, çevrim ve saha akışını doğrular. |
| Vardiya ana kullanıcıları | Ekranları sahada dener, eğitim ve geri bildirim sağlar. |
| Kalite temsilcisi | Kabul/red, kontrol planı, lot/seri ve yeniden işleme kurallarını tanımlar. |
| Bakım / otomasyon | Sinyalleri, cihaz bağlantılarını ve güvenli montajı doğrular. |
| IT / siber güvenlik | Ağ, kimlik, erişim, sunucu, yedekleme ve işletimi tasarlar. |
| ERP / entegrasyon sorumlusu | Veri sahipliğini, arayüzleri ve hata senaryolarını netleştirir. |
| Finans / maliyet | Fayda hesabını ve gerekiyorsa maliyet dağıtım modelini doğrular. |
| MES çözüm ekibi | Analiz, yapılandırma, entegrasyon, eğitim ve devreye almayı gerçekleştirir. |
Haftalık kısa bir proje toplantısı, açık karar listesi ve tek bir kapsam kaydı oluşturun. Ana kullanıcıların projeye “boş kaldığında” katılması yerine takvimlerinde çalışma zamanı ayrılmalıdır.
10. Ortalama ne kadar sürer? Nasıl bir yol haritası izlenir?
Süre; süreç olgunluğu, veri hazırlığı, makine erişimi, entegrasyon ve iç ekibin zaman ayırmasına bağlıdır. Aşağıdaki aralıklar ön planlama içindir; sektör ortalaması, sözleşme süresi veya OETECH teslim taahhüdü değildir:
- Sınırlı pilot: Hazır altyapı ve dar kapsamla yaklaşık 6–12 hafta.
- Tek tesiste ilk operasyonel kapsam: Yaklaşık 3–6 ay.
- Çok tesisli veya kapsamlı dönüşüm: Fazlara bölünmüş şekilde 6–18 ay veya daha uzun.
Örnek 16 haftalık ilk kapsam
| Dönem | Çalışma | Bir sonraki aşamaya geçiş çıktısı |
|---|---|---|
| 1–2. hafta | Saha keşfi, mevcut durum, hedef ve kapsam | Onaylı süreç haritası, öncelikler ve başarı ölçütleri |
| 3–5. hafta | Ana veri, bağlantı ve altyapı hazırlığı | Doğrulanmış sinyal listesi, veri sözlüğü ve arayüz tasarımı |
| 6–8. hafta | Pilot kurulum ve temel entegrasyon | Seçilmiş makine/operasyonlarda çalışan uçtan uca senaryo |
| 9–12. hafta | Vardiya testleri, eğitim, düzeltmeler | Kullanıcı kabul kayıtları, mutabakat ve kesinti testleri |
| 13–16. hafta | Kontrollü yayılım ve stabilizasyon | Devredilmiş destek süreci ve ilk iyileştirme değerlendirmesi |
Bazı işler paralel ilerleyebilir. Eski makineler, eksik ERP arayüzleri, karmaşık lot tüketimleri veya saha erişim kısıtları bu takvimi uzatabilir. Pilotun amacı yalnızca ekran göstermek değil; gerçek çalışma koşullarında çözümün uygunluğunu doğrulamaktır.
Pilot nerede yapılmalı?
Yalnızca bağlanması en kolay makineyi seçmeyin. İşletmenin gerçek sorununu temsil eden, sonucu ölçülebilen ve ekibin erişebildiği bir alan seçin. Bir pilotta üretim başlatma, duruş, kalite, etiket ve ERP geri bildirimi gibi gerekli akışları tamamlayın. Her işlevi aynı anda açmaya çalışmak yerine, seçilen kapsamı gerçekten bitirin.
11. Başarıyı hangi kabul kriterleriyle ölçeceğiz?
Kriterler devreye alma sonunda değil, başlangıçta yazılmalıdır. Aşağıdakiler örnektir; hedef eşikleri saha riskine göre birlikte belirleyin.
- Sayaç, baskı, ürün ve sağlam adet ayrımı doğrulandı.
- Referans sayım ile sistem verisi arasında kabul edilen tolerans belirlendi.
- Vardiya geçişi, gece yarısı ve iş emri değişimi test edildi.
- Duruş başlangıç/bitişi ve neden kodu düzeltmeleri kayıt altına alınıyor.
- ERP’de kapanan veya iptal edilen iş emri doğru yönetiliyor.
- Yinelenen mesaj aynı üretim veya tüketimi ikinci kez oluşturmuyor.
- Bağlantı kesintisi ve yeniden bağlantıda kayıtlar mutabık kalıyor.
- İlgili kapsamda bir kutu/lotun üretim ve kalite geçmişi bulunabiliyor.
- Yetkisiz kullanıcı kritik kaydı değiştiremiyor; değişiklik izi tutuluyor.
- Yedekten dönüş ve destek sorumluluğu test edilip devredildi.
- Farklı vardiyalardan kullanıcılar temel işlemleri uygulayabiliyor.
Veri doğruluğu yüzdesini tek başına yazmak yeterli değildir. Hangi veri alanı, hangi referans, kaç vardiya ve hangi örnekleme yöntemiyle ölçülecek? Bu sorular da kabul planına eklenmelidir.
12. Dikkat edilmesi gereken teknik ve operasyonel noktalar
Ana veri ve tekil kimlikler
Makine, ürün, iş emri, rota, kalıp, lot ve operatör kodları tutarlı olmalıdır. Aynı ürünün iki sistemde farklı birimle izlenmesi veya aynı makinenin farklı isimlerle kaydedilmesi raporları bozar. Hangi sistemin hangi verinin ana kaynağı olduğu yazılmalıdır.
Eski makineler ve bağlantı seçenekleri
Uygun olduğunda PLC veya mevcut arayüzlerden veri alınabilir. Bunun mümkün olmadığı makinelerde sensör, sayaç, gateway veya veri toplama kartı değerlendirilebilir. Manuel operasyonlar da operatör bildirimi ve barkodla kapsama alınabilir. Seçim; güvenlik, veri ihtiyacı ve bakım yapılabilirliğine göre yapılmalıdır.
Kablosuz bağlantı kurulum esnekliği sağlar; ancak metal yoğunluğu, elektromanyetik ortam ve kapsama ölçülmelidir. Kablolu veya kablosuz olmasına bakılmaksızın zaman senkronizasyonu, cihaz sağlığı ve veri kaybı senaryosu değerlendirilmelidir.
Entegrasyon ve kesinti davranışı
İş emri, gerçekleşen üretim, tüketim ve stok hareketlerinin yönünü tanımlayın. Mesajın benzersiz kimliği, yeniden deneme, sıralama ve mutabakat mekanizması olmalıdır. İnternet kesildiğinde hangi işlemler yerelde sürecek, hangileri bekleyecek, ne kadar veri tamponlanacak? Bunlar mimarinin ve testlerin parçasıdır.
Güvenlik ve erişim
Makine ağı, kurumsal ağ ve uzaktan erişim kontrollü şekilde ayrılmalıdır. Rol bazlı yetki, yönetim erişiminde güçlü doğrulama, kayıt tutma, güvenli uzaktan destek ve geri yüklemesi test edilmiş yedekler değerlendirilmelidir. PLC veya veritabanını doğrudan internete açmak, uzaktan görünürlük için zorunlu değildir. OT ortamında güvenlik tedbirleri; performans, kullanılabilirlik ve proses emniyetiyle birlikte tasarlanmalıdır. 5
Çalışan katılımı
Ekranlar üretim ortamına uygun ve kısa olmalıdır. Operatörden her çevrimde gereksiz veri girmesini istemek, sistemin kullanılmasını zorlaştırır. Otomatik alınabilen veri otomatik alınmalı; insanın bağlam sağladığı neden ve açıklamalar sadeleştirilmelidir. Ölçümün amacı kayıpları azaltmak ve süreci iyileştirmek olarak açıkça anlatılmalıdır.
13. Bulut, yerel veya hibrit: hangisi uygun?
| Mimari | Güçlü yönü | Tasarımda özellikle doğrulanacak |
|---|---|---|
| Yerel | Saha kontrolü ve yerel ağ içinde çalışma | Sunucu işletimi, yedeklilik, güvenli dış erişim ve bakım |
| Bulut | Merkezi erişim, lokasyonları birleştirme ve kaynak esnekliği | Bağlantı bağımlılığı, veri konumu, saklama ve hizmet koşulları |
| Hibrit | Saha sürekliliği ile merkezi analiz arasında denge | Edge tamponlama, senkronizasyon, sahiplik ve kesinti sonrası mutabakat |
Seçim bir moda tercihi olmamalıdır. Kesintiye tolerans, müşteri veri politikası, saklama hacmi ve iç IT yetkinliği birlikte değerlendirilmelidir. Bütün ham veriyi süresiz buluta taşımak da bütün işlevleri yerelde tutmak da her işletme için en iyi seçenek değildir.
14. Dijital dönüşüm hangi aşamalardan oluşur?
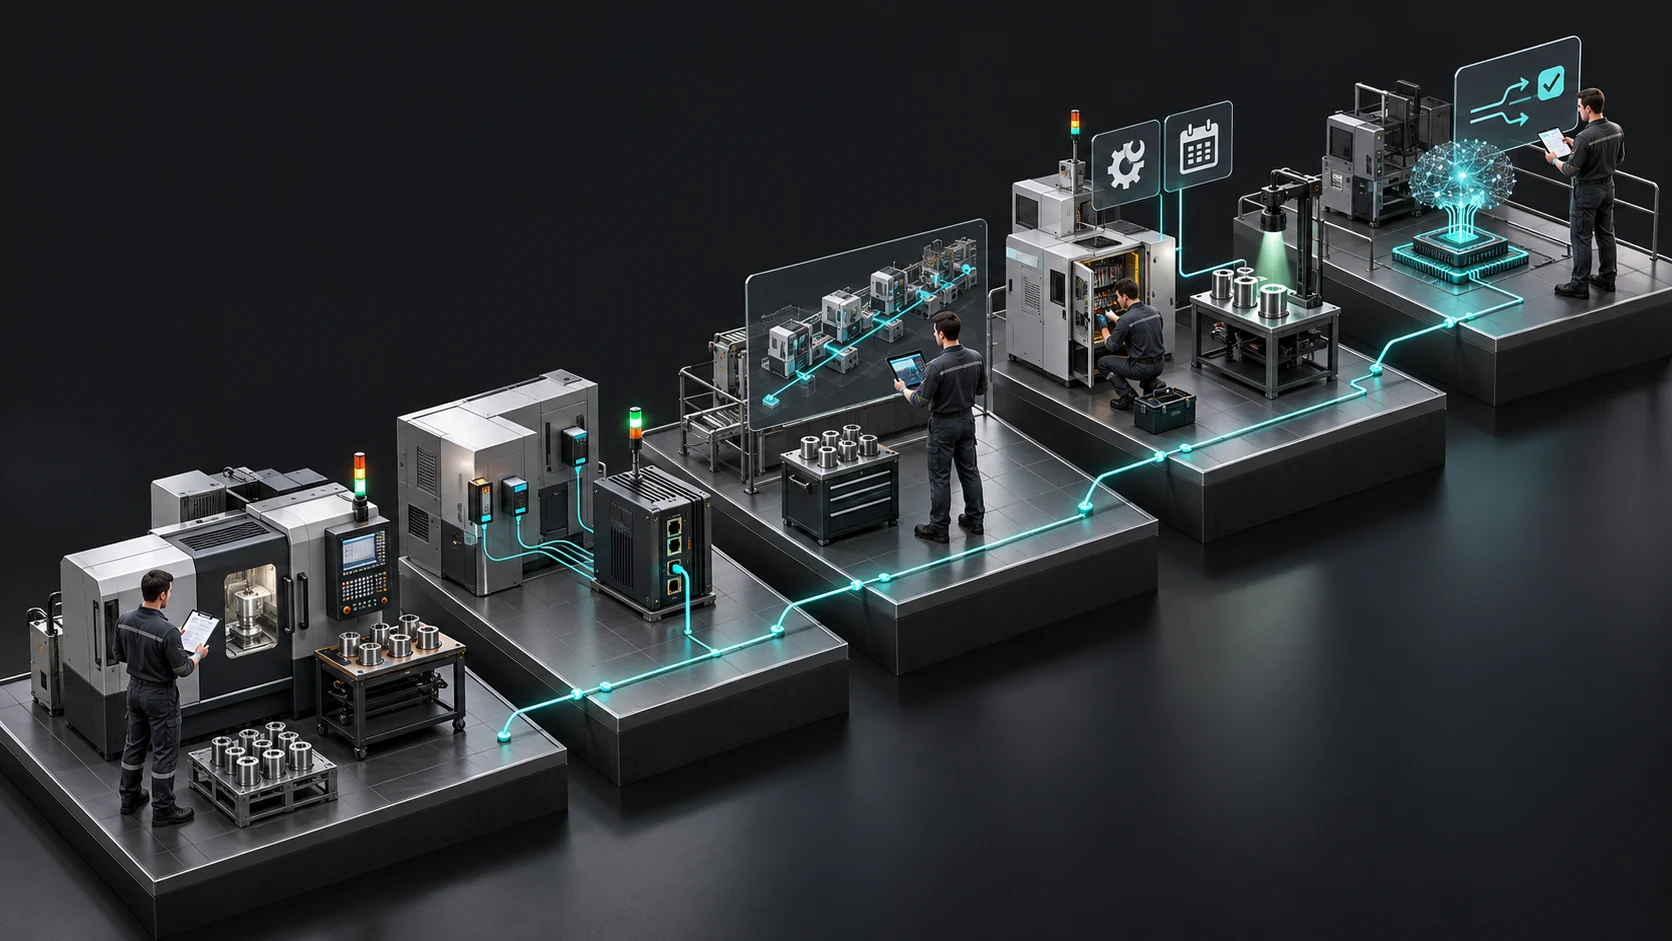
- Süreci tanımlayın. İş akışını, kayıpları, sorumluları ve ölçüm tanımlarını çıkarın. Dijitalleştirilecek süreç anlaşılmadan yazılım seçmeyin.
- Güvenilir veri oluşturun. Makine bağlantısı, ana veri ve operatör bildirimi doğrulansın. Veri eksikse veya yanlışsa bunu görünür yapın.
- Görünürlükten aksiyona geçin. Duruş ve kalite sapmalarına sorumlu, hedef süre ve sonuç kaydı bağlayın.
- Süreçleri bütünleştirin. ERP, kalite, bakım, depo ve planlama arasındaki tekrarlı girişleri ve kopuklukları azaltın.
- Optimizasyon ve AI ekleyin. Güvenilir geçmiş ve güncel veri üzerinden senaryo analizi, tahmin ve önerileri kontrollü biçimde değerlendirin.
Her aşamanın sonunda şu soruyu sorun: Hangi karar daha doğru veya daha hızlı veriliyor; bunu hangi kayıtla kanıtlıyoruz? İlk kurulumdan sonra aylık iyileştirme toplantısı ve düzenli veri kalite kontrolü devam etmelidir.
15. MES, AI ile birlikte nasıl kullanılır?
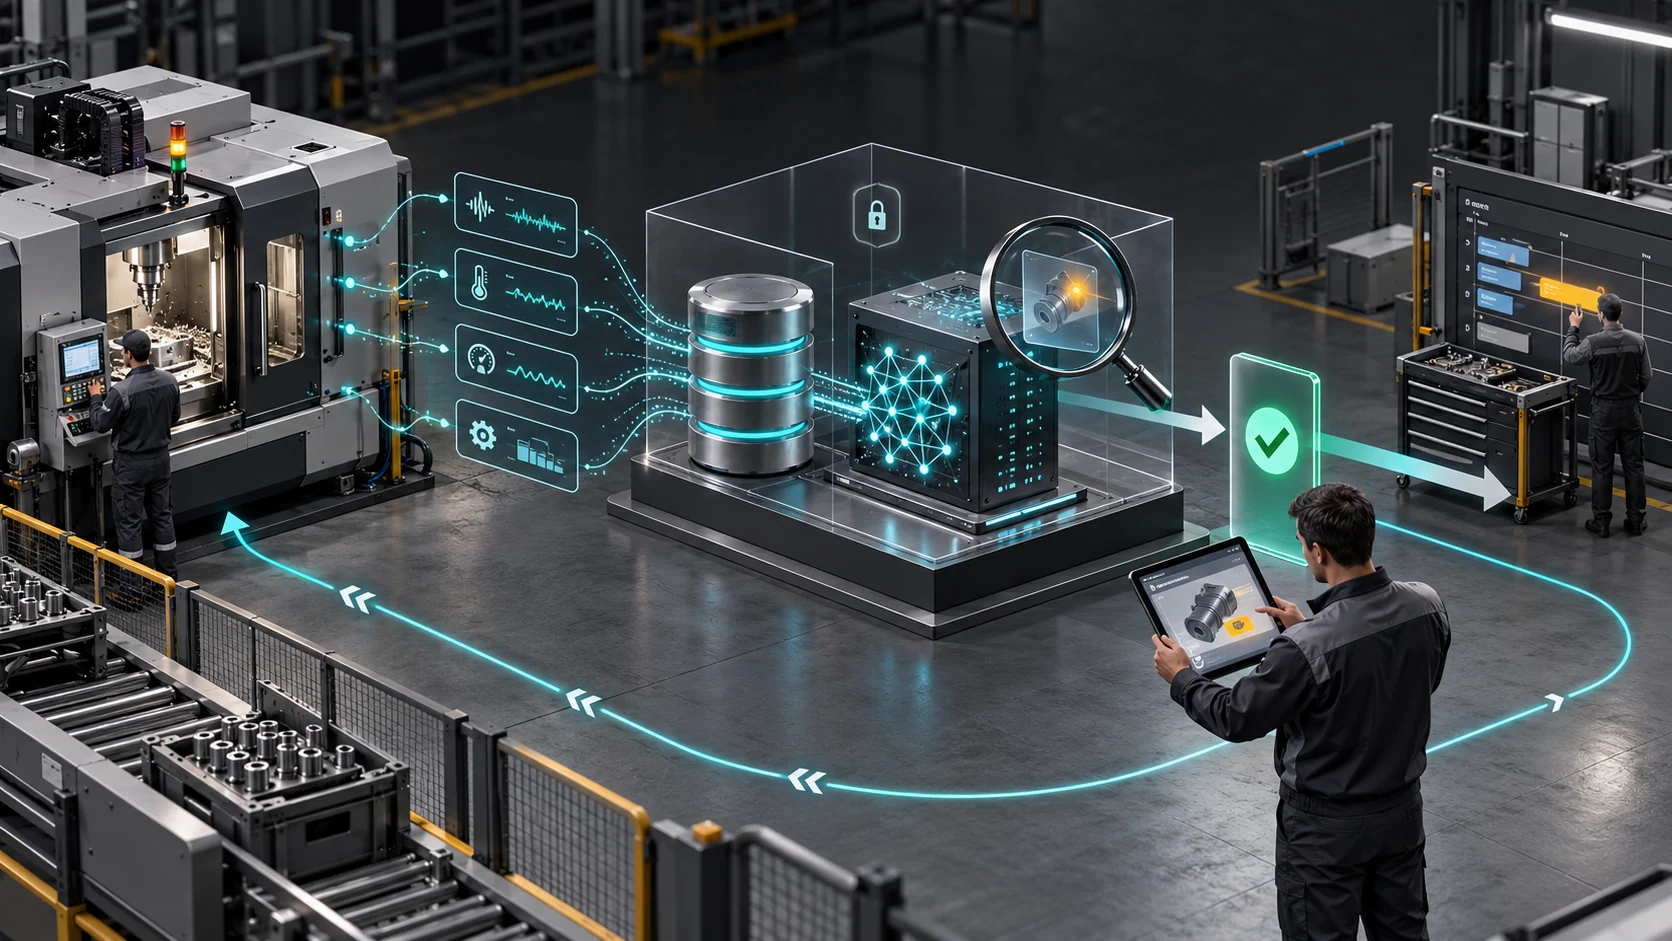
MES, üretim olaylarının bağlamını sağlar; AI bu verilerde ilişki aramaya, sapmaları incelemeye veya karar önerileri üretmeye yardımcı olabilir. AI’nın üretimde güvenilir kullanımı; veri yönetimi, farklı sistemlerin entegrasyonu ve sonuçların açıklanabilirliği gibi konulara bağlıdır. 6
| Kullanım | Gerekli veri | Sonuç nasıl doğrulanır? |
|---|---|---|
| Üretim asistanı | Yetkili raporlar, KPI tanımları, iş emri ve duruş geçmişi | Yanıtın kaydı, tarih aralığı ve hesap kaynağı gösterilir. |
| Duruş / kalite anomali analizi | Tutarlı zaman serisi, neden kodları, ürün ve kalıp bağlamı | Yanlış alarm oranı ve gerçekten bulunan olaylar izlenir. |
| Görüntü ile kalite kontrol | Etiketlenmiş örnekler, uygun kamera ve aydınlatma, kalite kararı | Kaçan hata ve gereksiz red oranları ayrı ölçülür. |
| Bakım tahmini | Arıza geçmişi, sensör verisi, bakım kayıtları | Önceden bulunan arızalar, yanlış uyarılar ve aksiyon faydası izlenir. |
| Çizelgeleme önerisi | Kapasite, rota, termin, malzeme ve gerçekleşmeler | Öneri önce senaryoda denenir; planlama sorumlusu onaylar. |
Bir raporu doğal dille özetlemek için büyük bir model eğitim projesi gerekmeyebilir. Buna karşılık güvenilir arıza tahmini için yeterli olay geçmişi ve kaliteli veri gerekir. Birinin kurulmuş olması diğerinin hazır olduğu anlamına gelmez.
AI başlangıcında salt okunur erişim, veri yetkilerinin korunması ve önerilerin kayıt altına alınması iyi bir yaklaşımdır. Reçete, makine parametresi veya plan üzerinde etkili değişiklikler onay ve güvenlik sınırlarıyla yönetilmelidir. Yerel model de bulut servis de seçenek olabilir; donanım, kullanım hacmi, bakım ve toplam gider birlikte değerlendirilmelidir. Yerel çalışmak, maliyetsiz çalışmak değildir.
3D fabrika görünümü ile dijital ikiz aynı şey mi?
Hayır. 3D görünüm yerleşimi ve durumu anlaşılır gösterebilir. Dijital ikiz ise fiziksel karşılığıyla veri üzerinden ilişkilenen, belirli bir kullanım amacı için doğrulanan bir modeldir. Tahmin veya simülasyon yapılacaksa modelin geçerliliği ve sınırları ayrıca gösterilmelidir. Güzel bir 3D model, tek başına doğru tahmin üreten dijital ikiz sayılmaz. 7
16. Tedarikçi seçerken nasıl bir demo istemeliyiz?
Sunumun ardından kendi fabrikanızdan birkaç gerçek örnekle senaryo isteyin: normal üretim, arıza, iş emri değişimi, yanlış lot, kalite reddi ve bağlantı kesintisi. Her adımın nasıl kaydedildiğini ve ERP’ye nasıl yansıdığını görün.
Satın alma öncesinde şu soruları yazılı cevaplandırın:
- İlk kapsam ve kapsam dışı işler açık mı?
- Makine ve ERP arayüzlerinin teknik sorumluları belli mi?
- Donanım, montaj, saha ağı ve seyahat dahil mi?
- Kullanıcı, makine, tesis, veri hacmi ve API sınırları tanımlı mı?
- Kayıtların sahibi kim; sözleşme sonunda hangi formatla teslim edilecek?
- Tarihçe, ham veri ve denetim izinin saklama süresi belli mi?
- İnternet ve sunucu kesintilerinde çalışma senaryosu test edilecek mi?
- Sürüm yükseltme özel geliştirmeleri nasıl etkileyecek?
- Vardiya eğitimi, destek ve sistem işletimi kime devredilecek?
- Başarı ölçütleri, kullanıcı kabulü ve kapsam değişiklik bedelleri tanımlı mı?
“Sınırsız lisans” gibi ifadelerde de kapsamı sorun. Kullanıcı sayısı sınırsız olsa bile donanım, tesis, entegrasyon, altyapı ve destek kalemleri ayrıca sınırlandırılmış olabilir.
17. OETECH’in yaklaşımı: sahadan başlayan, ölçülebilir ilerleme
OETECH olarak 2013’ten bu yana geliştirdiğimiz MES ve otomasyon çalışmalarında, üretim yazılımını saha koşullarıyla birlikte ele alıyoruz. Plastik enjeksiyon, kauçuk, termoform ve metal işleme gibi farklı süreçler; aynı ekranın her işletmeye aynı şekilde uygulanamayacağını gösteriyor.
Yaklaşımımız; önce ihtiyacı ve veri kaynağını anlamak, uygun olduğunda mevcut otomasyondan yararlanmak, gerekli noktalarda ek veri toplama ve operatör arayüzleri kullanmak, ardından üretim, kalite, bakım ve ERP akışlarını birlikte doğrulamak üzerine kurulu. IoE+ MES ve ERP Core kapsamında ele alınabilecek yetenekler, tesisin ihtiyacına göre projelendirilir; her özellik her projeye başlangıçtan dahil kabul edilmez.
Bir projeyi ilk ekrandan çok; vardiya geçişi, eksik malzeme, arıza, yanlış kayıt ve bağlantı kesintisi sırasında nasıl davrandığıyla değerlendirmeyi önemsiyoruz. AI ve 3D fabrika görselleştirmesini de bu güvenilir temel üzerine eklenebilecek araçlar olarak ele alıyoruz. Buradaki deneyim aktarımı bir performans garantisi veya müşteri sonucu iddiası değildir.
18. Sık sorulan sorular
MES için ERP sistemimizi değiştirmemiz gerekir mi?
Genellikle gerekmez. Mevcut ERP’nin arayüzleri, veri modeli ve kullanım kapsamı incelenerek entegrasyon tasarlanabilir. Hangi bilginin hangi sistemde oluşturulacağı belirlenmelidir. ERP değişimi ayrı bir ihtiyaçsa projeler arasındaki geçiş planı birlikte yapılır.
ERP olmadan MES kullanabilir miyiz?
Evet; gerekli ürün, iş emri, rota ve kaynak verilerini MES içinde veya başka bir kaynaktan yönetebilen kapsamla başlanabilir. Gelecekteki ERP entegrasyonu için veri modeli ve tekil kodlar baştan düşünülmelidir.
Küçük işletmeler için de uygun mu?
Uygunluk makine sayısından çok çözülecek probleme bağlıdır. Darboğazı veya izlenebilirlik ihtiyacı belirgin bir işletme küçük kapsamla fayda sağlayabilir. Çözülecek kaybı ve işletim sorumlusunu tanımlayamıyorsanız önce hazırlık yapmak daha sağlıklıdır.
Eski veya PLC’si olmayan makineler bağlanabilir mi?
Birçok durumda ek sensör veya veri toplama donanımıyla temel bilgi alınabilir. Ancak hangi sinyalin hangi üretim olayını temsil ettiği keşifte doğrulanmalıdır. Her makineden aynı detayın alınacağı varsayılmamalıdır.
Manuel işçilik ve montaj operasyonları takip edilebilir mi?
Evet. Tablet/kiosk, barkod, iş başlangıç-bitiş kaydı, test cihazı veya uygun sensörlerle takip kurulabilir. Tasarım, operatörün gerçek işini gereksiz veri girişiyle bölmemelidir.
Üretimi durdurarak mı kurulum yapılır?
Her iş için duruş gerekmez. Buna karşılık pano, sinyal veya ağ bağlantısı gibi müdahaleler planlı duruş ve yetkili bakım/otomasyon personeli gerektirebilir. Montaj planı üretim programına göre hazırlanmalıdır.
İnternet kesilince üretim durur mu?
Bu, mimariye ve hangi işlevlerin yerelde çalıştığına bağlıdır. Doğru tasarlanmış bir edge veya yerel yapı bazı işlemleri sürdürebilir. Kesinti sırasında kayıt, kullanıcı oturumu ve ERP işlemlerinin davranışı teklif aşamasında yazılı olarak netleşmelidir.
Ne kadar geçmiş veri saklamalıyız?
Tek bir doğru süre yoktur. Müşteri beklentisi, sözleşmeler, sektör gereklilikleri, analiz ihtiyacı ve depolama maliyeti birlikte değerlendirilir. Ham sinyal, üretim olayı, kalite kaydı ve özet rapor için farklı saklama politikaları uygulanabilir.
MES mevzuata veya müşteri denetimine otomatik uyum sağlar mı?
Hayır. Kayıtların izlenebilirliği ve kontrol adımları uyum çalışmalarını destekleyebilir; fakat yazılım satın almak tek başına uygunluk sağlamaz. İlgili sektörün kayıt, doğrulama ve onay gereklilikleri ayrıca projelendirilmelidir.
Çalışanlar sistemi kullanmazsa ne olur?
Veri eksilir ve sonuçlara güven azalır. Vardiya temsilcilerini tasarıma katmak, kısa ekranlar kullanmak, eğitim vermek ve ilk dönemde sahada destek sağlamak gerekir. Kullanılmayan ekranı yalnızca ek eğitimle değil, iş akışına uygunluğuyla da sorgulayın.
MES bizi daha fazla üretim yapmaya zorlar mı?
Amaç siparişe uygun, kaliteli ve doğru zamanda üretimdir. Gereksiz üretim ve ara stok artışı başarı değildir. Verimlilik göstergelerini işletmenin talebi ve darboğazlarıyla birlikte değerlendirin.
Maliyetleri her çevrimde görebilir miyiz?
Gerekli tüketim, süre ve tarife verileri varsa çevrim bazında operasyonel maliyet hesabı kurulabilir. Ortak enerji ve işçilik dağıtımları gibi varsayımlar görünür olmalı; sonuç kesin muhasebe maliyeti olarak sunulmamalıdır.
AI için önce yıllarca veri biriktirmek şart mı?
Her kullanım için değil. Yetkili raporlara dayalı soru-cevap veya kural tabanlı sapma açıklamaları daha erken başlayabilir. Arıza ve kalite tahmini gibi uygulamalarda ise uygun geçmiş, yeterli örnek ve saha doğrulaması gereklidir.
AI iş emirlerini veya makine parametrelerini kendiliğinden değiştirmeli mi?
Başlangıç için önerilen model, karar desteği ve insan onayıdır. Otomatik aksiyon düşünülüyorsa yetki, sınır, geri alma, izleme ve proses emniyeti ayrı değerlendirilmelidir. Dil modeli güvenlik PLC’sinin yerine kullanılmaz.
MES projesinin başarısız olmasının en yaygın nedenleri nelerdir?
Belirsiz hedef, sürekli genişleyen kapsam, temizlenmemiş ana veri, yetersiz saha keşfi, iç ekip zamanının ayrılmaması ve kabul kriterlerinin geç belirlenmesi önemli risklerdir. Bunları başlangıçta görünür hale getirmek, yalnızca daha fazla özellik satın almaktan daha değerlidir.
Tedarikçi değiştirirsek verilerimizi kaybeder miyiz?
Kaybetmemek için veri mülkiyeti, dışa aktarma formatları, dosya ekleri, tarihçe ve geçiş desteği sözleşmede yazılmalıdır. Yalnızca raporun PDF çıktısını almak, tüm üretim kayıtlarına sahip olmak anlamına gelmez.
İlk görüşmeye ne hazırlayarak gelmeliyiz?
Makine listesi, örnek iş emri, bir vardiya raporu, temel süreç akışı, ERP bilgisi ve en çok zorlandığınız üç problemi hazırlayın. Varsa etiket örnekleri, kalite formları ve bağlantı olanakları da keşfi hızlandırır. Bütün verilerin kusursuz olması beklenmez; eksiklerin görünür olması yeterlidir.
İlk adım: üç soruya birlikte cevap verin
Neyi iyileştirmek istiyoruz? Bunu bugün nasıl ölçüyoruz? İlk pilotta hangi sonucu doğrulayacağız?
Bu üç sorunun net cevabı; yazılım, donanım ve modül seçiminin temelidir. OETECH ile mevcut üretim akışınızı ve ilk pilot kapsamınızı değerlendirebilir, ihtiyaçlarınıza uygun bir yol haritası oluşturabilirsiniz.
Kaynaklar ve kapsam notu
Bu içerik 18 Ekim 2026 tarihinde hazırlanmıştır. Teknik tanım ve çerçeveler aşağıdaki kaynaklarla desteklenmiştir. Proje takvimleri, bütçe senaryosu, kontrol listeleri ve uygulama önerileri bu rehber için hazırlanmış danışmanlık çerçeveleridir; standart zorunluluğu veya piyasa araştırması olarak sunulmamıştır. Görseller AI ile üretilmiş kavramsal illüstrasyonlardır; gerçek tesis, doğrulanmış teknik mimari veya müşteri performansı göstermez.
- IBM — What is a manufacturing execution system (MES)?: MES tanımı ve işlevsel kapsam.
- MESA — Understanding Our Heritage: MESA kuruluşu ve model gelişiminin tarihsel çerçevesi.
- ISA — ISA-95 Standard: Enterprise-Control System Integration: işletme ve üretim operasyonları arasındaki bilgi alışverişi.
- Siemens — Manufacturing execution system software: üretim takibi, yürütme ve izlenebilirlik yetenekleri.
- NIST — SP 800-82 Rev. 3, Guide to Operational Technology Security: OT güvenliğinde performans, güvenilirlik ve emniyetin birlikte ele alınması. Bu rehberde nihai Rev. 3 esas alınmıştır; Rev. 4, hazırlık tarihinde taslak durumundadır.
- NIST — 2026 Roadmap on Artificial Intelligence and Machine Learning for Smart Manufacturing: üretimde AI, veri ve güvenilirlik konuları.
- NIST — Digital Twins for Advanced Manufacturing: dijital ikiz, doğrulama ve kullanım sınırları.
Üretiminiz için ilk adımı birlikte planlayalım
Mevcut akışınızı ve pilot kapsamınızı değerlendirmek için bizimle iletişime geçin.