AI ile Görüntü İşleme Nedir? Üretimden Sevkiyata Kalite Kontrol
Yapay zekâ ile görüntü işleme nasıl çalışır? Üretimde kalite duvarları, final kontrol, personel verimliliği ve sevkiyata kadar izlenebilirlik için uygulama rehberi.
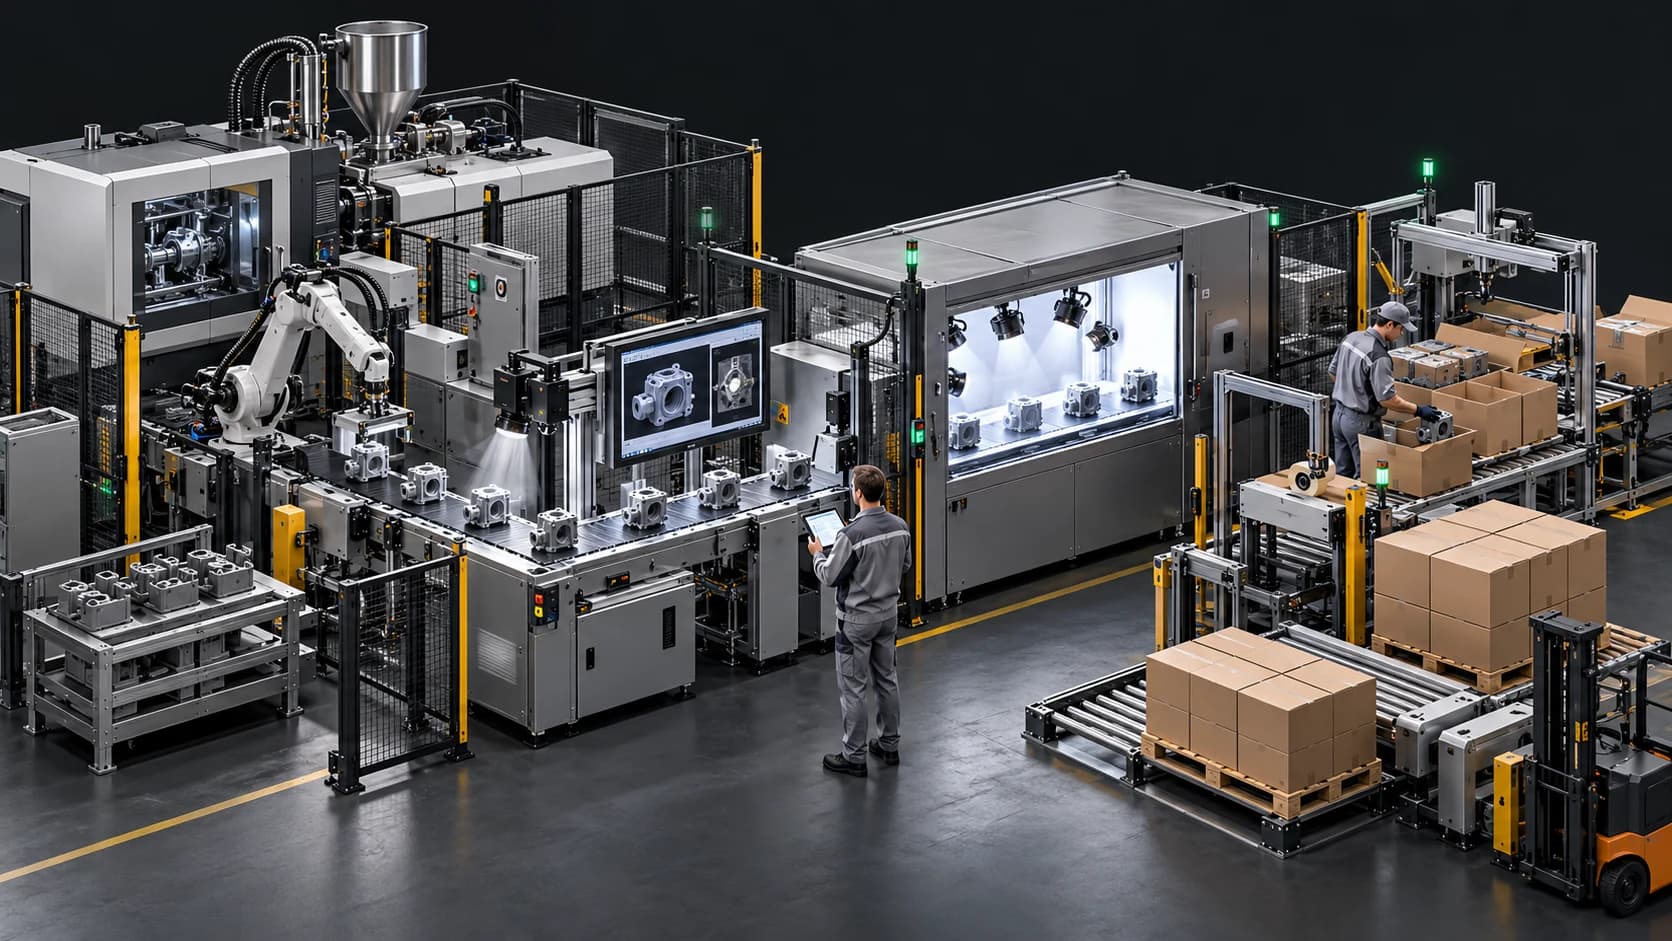
Görsel 1 — Kalite, üretimden müşteriye uzanan bir süreçtir. Görseller kavramsal anlatımdır; belirli bir tesisin veya kurulmuş OETECH projesinin fotoğrafı değildir.
İçindekiler
- 1. Görüntü işleme, makine görüsü ve AI arasındaki fark nedir?
- 2. Sistem nasıl çalışır?
- 3. Hangi alanlarda kullanılır, neler kontrol edilebilir?
- 4. Kameradan önce ışığı ve parçanın sunumunu düşünün
- 5. Üretim sırasında kontrol neden değerlidir?
- 6. Kalite duvarı nedir, AI burada nasıl kullanılır?
- 7. Final kontrol iş merkezinde nasıl bir yapı kurulmalı?
- 8. Ne kadarını kontrol altına alabiliriz?
- 9. Başarıyı yalnızca doğruluk oranıyla ölçmeyin
- 10. Personel tasarrufu nasıl oluşur?
- 11. Müşteriye ulaşana kadar kalite nasıl korunur?
- 12. Eğitim verisi ve model yönetimi neden önemlidir?
- 13. Yatırım hangi avantajlarla değerlendirilir?
- 14. Projeye nasıl başlanır, kimler ekipte olmalı?
- 15. MES ve OEE ile nasıl birlikte çalışır?
- 16. OETECH yaklaşımı: Görüntü kararını üretim akışına bağlamak
- Sık sorulan sorular
- Kaynaklar ve okuma notları
Üretimden sevkiyata, görünür kusurları kontrollü kararlara dönüştürmek.
Bir ürünün üretilebilmesi, müşteriye gönderilmeye hazır olduğu anlamına gelmez. Eksik bir montaj parçası, yüzeydeki bir çizik, yanlış etiket veya ambalaja karışmış farklı bir ürün; üretim miktarı doğru görünürken müşteri tarafında ciddi bir kalite problemine dönüşebilir.
AI ile görüntü işleme, kamera görüntülerini yapay zekâ ve görüntü analiz yöntemleriyle inceleyerek ürünün tanımlanmış görsel kabul koşullarına uyup uymadığını değerlendiren teknolojidir. Değerini yalnızca ekranda kusur işaretleyerek oluşturmaz. Gerçek fayda; kusurun zamanında fark edilmesi, şüpheli ürünün ayrılması, kararın kayıt altına alınması ve uygunsuz ürünün sonraki operasyona veya müşteriye ilerlemesinin engellenmesiyle oluşur.
Üretim yapan firmalar bu teknolojiyi hem üretim sırasında hem üretim sonrasında değerlendirmelidir. Kontrolün nereye yerleştirileceği; kusurun oluştuğu nokta, kaçış riski, sonraki işlemlerin maliyeti ve müşteri beklentileri dikkate alınarak seçilmelidir. Her istasyona kamera koymak yerine, doğru kontrolü doğru operasyona yerleştirmek gerekir.
1. Görüntü işleme, makine görüsü ve AI arasındaki fark nedir?
Görüntü işleme; bir görüntünün filtrelenmesi, kenarlarının bulunması, ölçülmesi ve özelliklerinin çıkarılması gibi işlemleri kapsar. Makine görüsü bu yöntemleri kamera, lens, ışık, tetikleme ve otomasyonla birleştirerek endüstriyel bir görev gerçekleştirir. AI ise özellikle değişken görünüşlere sahip ürünlerde örneklerden öğrenen modellerle bu yapıyı destekler.
| Yaklaşım | Uygun olabilecek görev | Dikkat edilmesi gereken |
|---|---|---|
| Kural tabanlı görüntü işleme | Sabit konumdaki deliğin varlığı, belirgin kenar, barkod okuma | Konum ve ışık değişimi kuralları etkileyebilir |
| Denetimli AI modeli | Etiketlenmiş çizik, çapak, eksik montaj gibi kusurları tanıma | Doğru etiketlenmiş, temsil gücü yüksek veriye ihtiyaç duyar |
| Anomali tespiti | Kabul edilmiş ürün görünümünden sapmaları bulma | Kabul edilebilir doğal değişimleri de anomali sayabilir |
| Birleşik çözüm | AI ile yüzey inceleme, kurallarla kod ve ölçü doğrulama | Bütün kontrollerin tek ürün kimliğiyle birleştirilmesi gerekir |
Her kontrol AI gerektirmez. Sabit ve kolay tanımlanan bir özellikte klasik yöntem daha sade olabilir. AI, özellikle dokusu ve görünümü değişken ürünlerde faydalıdır; ancak iyi görüntü, doğru kabul kriteri ve doğrulama ihtiyacını ortadan kaldırmaz. 12
2. Sistem nasıl çalışır?
Bir endüstriyel görüntü kontrolünün temel akışı şöyledir:
- Ürün ve reçete tanımlanır. İş emri, ürün varyantı, kalıp gözü veya seri numarası belirlenir.
- Görüntü alınır. Sensör veya makine sinyali doğru anda kamerayı tetikler. Gerekli yüzeyler uygun ışık altında görüntülenir.
- Görüntü geçerliliği kontrol edilir. Ürün eksik mi, görüntü bulanık mı, kamera görüşü kapanmış mı? Geçersiz görüntü otomatik olarak uygun sayılmaz.
- Kontroller uygulanır. Model ve kurallar; kusur, montaj, kod, renk veya konum gibi özellikleri değerlendirir.
- Karar üretilir. Uygun, uygunsuz veya kararı belirsiz ürün yolları ayrılır.
- Fiziksel aksiyon doğrulanır. Ayırma komutu verilen parçanın gerçekten karantina alanına geçtiği sensörle veya uygun başka bir doğrulamayla izlenir.
- Kayıt ve serbest bırakma yönetilir. Kontrol sonucu, ürün kimliği ve gerektiğinde görüntü MES/kalite sistemine bağlanır. Sonraki operasyona geçiş kuralları uygulanır.
Kusuru tespit etmek ile kusurlu ürünü kontrol altında tutmak iki ayrı başarı koşuludur. Çok iyi bir model, yanlış parçayı ayıran veya reddedilen parçayı tekrar kabul edilen akışa karıştıran bir mekanizmayı telafi edemez.
Bu kontrol mantığı ürün kalitesini yönetir. Makine emniyeti, acil durdurma ve personel koruması ayrıca uygun emniyet tasarımıyla sağlanmalıdır.
3. Hangi alanlarda kullanılır, neler kontrol edilebilir?
| Alan | Örnek görsel kontroller | Sınır veya tamamlayıcı kontrol |
|---|---|---|
| Plastik enjeksiyon | Eksik dolum, görülebilen çapak, yanık izi, yabancı madde, insert varlığı | İç boşluk ve mekanik dayanım için ek test gerekebilir |
| Metal ve işleme | Görünür yüzey çizikleri, işleme izi, delik varlığı, yön ve kontur | İç çatlaklar için uygun tahribatsız muayene gerekir |
| Kauçuk ve conta | Kontur, kesik, deformasyon, yüzey kusuru, eksik bölge | Görsel uygunluk sızdırmazlık garantisi değildir |
| Montaj | Klips, vida ve conta varlığı; parça yönü; yanlış varyant | Vidanın görünmesi doğru sıkma torkunu kanıtlamaz |
| Elektronik | Bileşen varlığı, yön, işaret ve montaj görünümü | Görülemeyen bağlantılar ve fonksiyon için başka testler gerekir |
| Ambalaj | Ürün adedi, kapak varlığı, etiket konumu, görünür ambalaj hasarı | Kapalı kutunun içeriği dış kamerayla her zaman doğrulanamaz |
| Etiket ve markalama | Kod okuma, metin doğrulama, ürün ile etiket eşleştirme | Okunan kodun iş emri ve müşteri kuralıyla karşılaştırılması gerekir |
| Ölçüsel kontrol | Uygun optik düzenekte kenar, çap, mesafe ve profil | Kalibrasyon, fikstür ve ölçüm belirsizliği değerlendirilmelidir |
Bu tablo bir yapılabilirlik garantisi değildir. Aynı kusur, mat bir yüzeyde görünürken parlak veya desenli yüzeyde gizlenebilir. Tek kamera, ürünün arkasını ve kapalı iç yüzeylerini göremez. Bu nedenle kontrol listesi, gerçek parçalarla yapılan optik ve mekanik değerlendirmeyle kesinleştirilmelidir. 13
OCR, kod okuma ve doğrulama aynı şey değildir
OCR görüntüdeki metni okumaya çalışır. Barkod okuyucu kod içeriğini çözer. İşletmenin ihtiyacı ise çoğu zaman okunan bilginin doğru ürün, sipariş, lot ve müşteriyle eşleştiğini doğrulamaktır. Yanlış ürüne kusursuz basılmış bir etiketi yalnızca okunabilirlik kontrolüyle yakalayamazsınız. Kural, veri kaynağı ve ürün kimliği birlikte tasarlanmalıdır.
4. Kameradan önce ışığı ve parçanın sunumunu düşünün
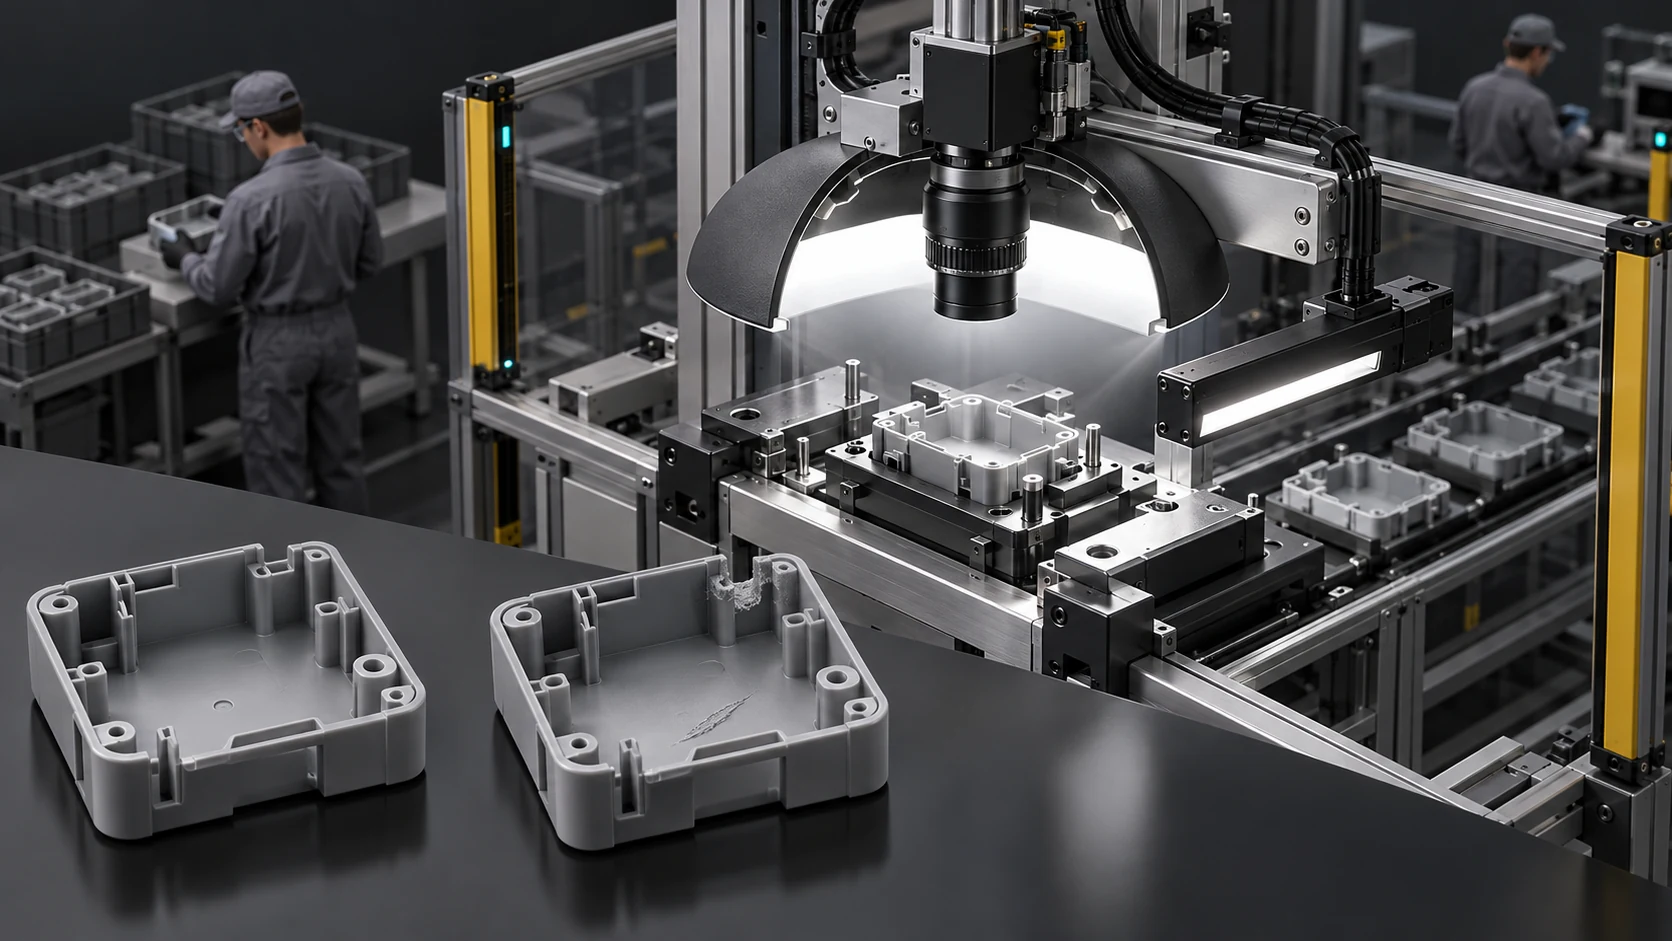
Bir görüntü kontrol projesinin ilk sorusu “Kaç megapiksel kamera alalım?” olmamalıdır. Önce hangi kusurun, hangi yüzeyde ve hangi koşulda görünür hâle getirileceği belirlenmelidir.
Arkadan aydınlatma konturu belirginleştirir; yüzey dokusunu incelemek için aynı etkiyi sağlamaz. Karanlık alan aydınlatması çizik ve kenarları öne çıkarabilir. Difüz aydınlatma, parlak yüzeylerde sert yansımaları azaltmaya yardımcı olabilir. Seçim gerçek malzeme üzerinde denenmelidir. 3
Hareketli üründe pozlama süresi, hareket bulanıklığı ve tetikleme zamanlaması önemlidir. Daha yüksek kamera çözünürlüğü tek başına daha küçük kusurun güvenilir tespiti anlamına gelmez. Görüş alanı, lens, kontrast ve optik çözünürlük birlikte değerlendirilir.
Fikstür de sistemin parçasıdır. Parça her seferinde farklı açıyla duruyorsa, kamera kusur yerine konum değişimini öğrenebilir. Lensin kirlenmesi, ışığın yaşlanması veya operatörün farklı yerleştirmesi de performansı değiştirebilir. Bakım ve referans parça kontrolleri işletme planına dâhil edilmelidir.
5. Üretim sırasında kontrol neden değerlidir?
Kusurun oluştuğu operasyona yakın kontrol, sonraki işlemlerde gereksiz maliyet oluşmasını azaltabilir. Enjeksiyondan eksik çıkan bir parçanın boyaya, montaja ve ambalaja kadar ilerlemesi yerine erken ayrılması bunun basit bir örneğidir.
Üretim içi kontrol yalnızca ayıklama amacıyla kullanılmamalıdır. Kusur kayıtları; makine, kalıp gözü, ürün, vardiya ve proses koşullarıyla ilişkilendirildiğinde iyileştirmeyi yönlendirebilir. Belirli bir kalıp gözünde sürekli oluşan eksiklik, bütün vardiyayı tek oranla değerlendirmekten daha işe yarar bir bilgidir.
Ancak birlikte değişen iki veri otomatik olarak neden-sonuç ilişkisi kurmaz. Kusur artışıyla sıcaklık değişiminin aynı anda görülmesi, doğrulanmadan otomatik proses ayarı yapılmasını haklı çıkarmaz. İlk adım operatör ve proses mühendisinin kullanabileceği güvenilir bir uyarı ve inceleme kaydıdır.
6. Kalite duvarı nedir, AI burada nasıl kullanılır?
Kalite duvarı, bu rehberde, uygunsuz ürünün sonraki sürece veya müşteriye geçmesini önlemek için oluşturulan ilave kontrol ve ayırma noktası anlamında kullanılır. Bir müşteri şikâyeti sonrasında geçici olarak kurulabilir veya belirli riskler için kalıcı kontrol yapısına dönüşebilir. Müşterinin özel şartlarında farklı tanım ve onay kuralları varsa bunlar esas alınır.
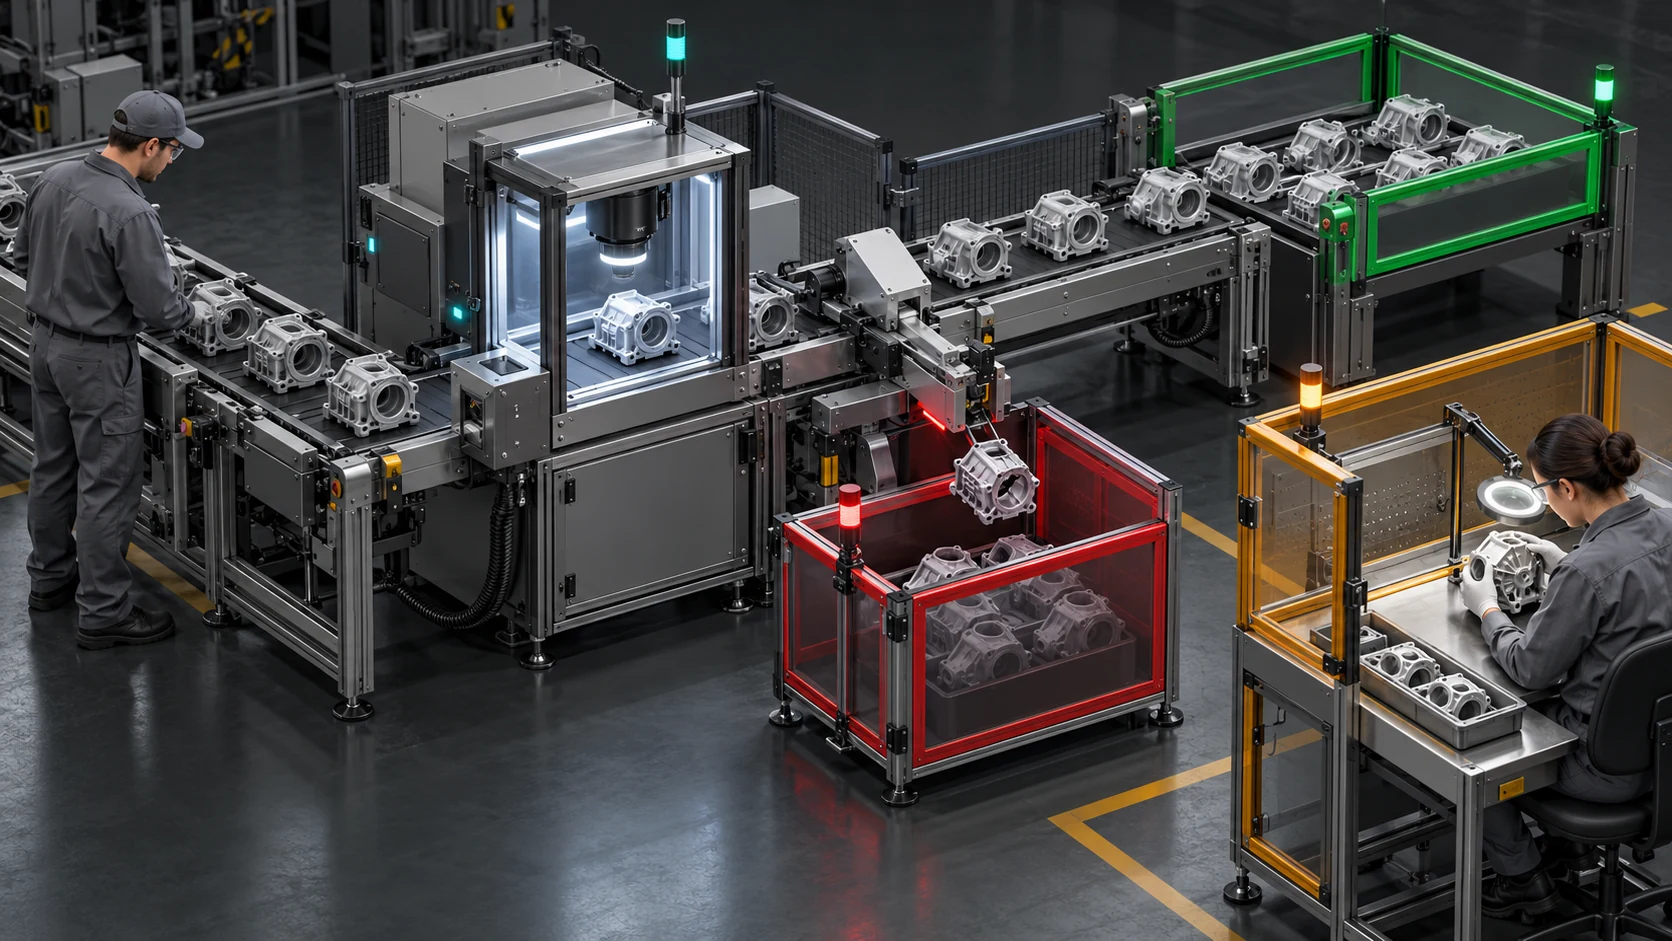
AI; tekrar eden görsel kontrolleri standartlaştırabilir, şüpheli alanları işaretleyebilir ve inceleme kayıtlarını oluşturabilir. İnsanlar sınırdaki kararlar, yeni kusurlar, kabul kriterlerinin yönetimi ve kök neden çalışmaları üzerinde yoğunlaşabilir.
İyi kurulmuş bir kalite duvarında şu soruların cevabı bellidir:
- Hangi kusurlar aranıyor, hangi örnekler kabul ediliyor?
- Hangi ürünler ve üretim zaman aralığı kontrol kapsamına alındı?
- İncelenmeyen bir parçanın kabul edilen ürünle karışması nasıl önleniyor?
- Reddedilen ürün fiziksel olarak nerede tutuluyor?
- Belirsiz kararı kim, hangi referansla sonuçlandırıyor?
- Yeniden işlenen ürün tekrar hangi kontrollerden geçiyor?
- Kalite duvarının kaldırılması için hangi kanıtlar ve onay gerekiyor?
Kalite duvarı, hatalı üretimin sürekli devam etmesini kabul eden bir son durak hâline gelmemelidir. Ayıklama verisi, kusurun kaynağını azaltan faaliyetlere dönüştürülmelidir.
7. Final kontrol iş merkezinde nasıl bir yapı kurulmalı?
Final kontrol, tanımlanan üretim ve montaj işlemleri sonrasında ürünün sevke hazır oluşunun değerlendirildiği iş merkezidir. Görüntü işleme burada görünür yüzey kusurlarını, montaj durumunu, varyantı ve etiket eşleşmesini birlikte ele alabilir.
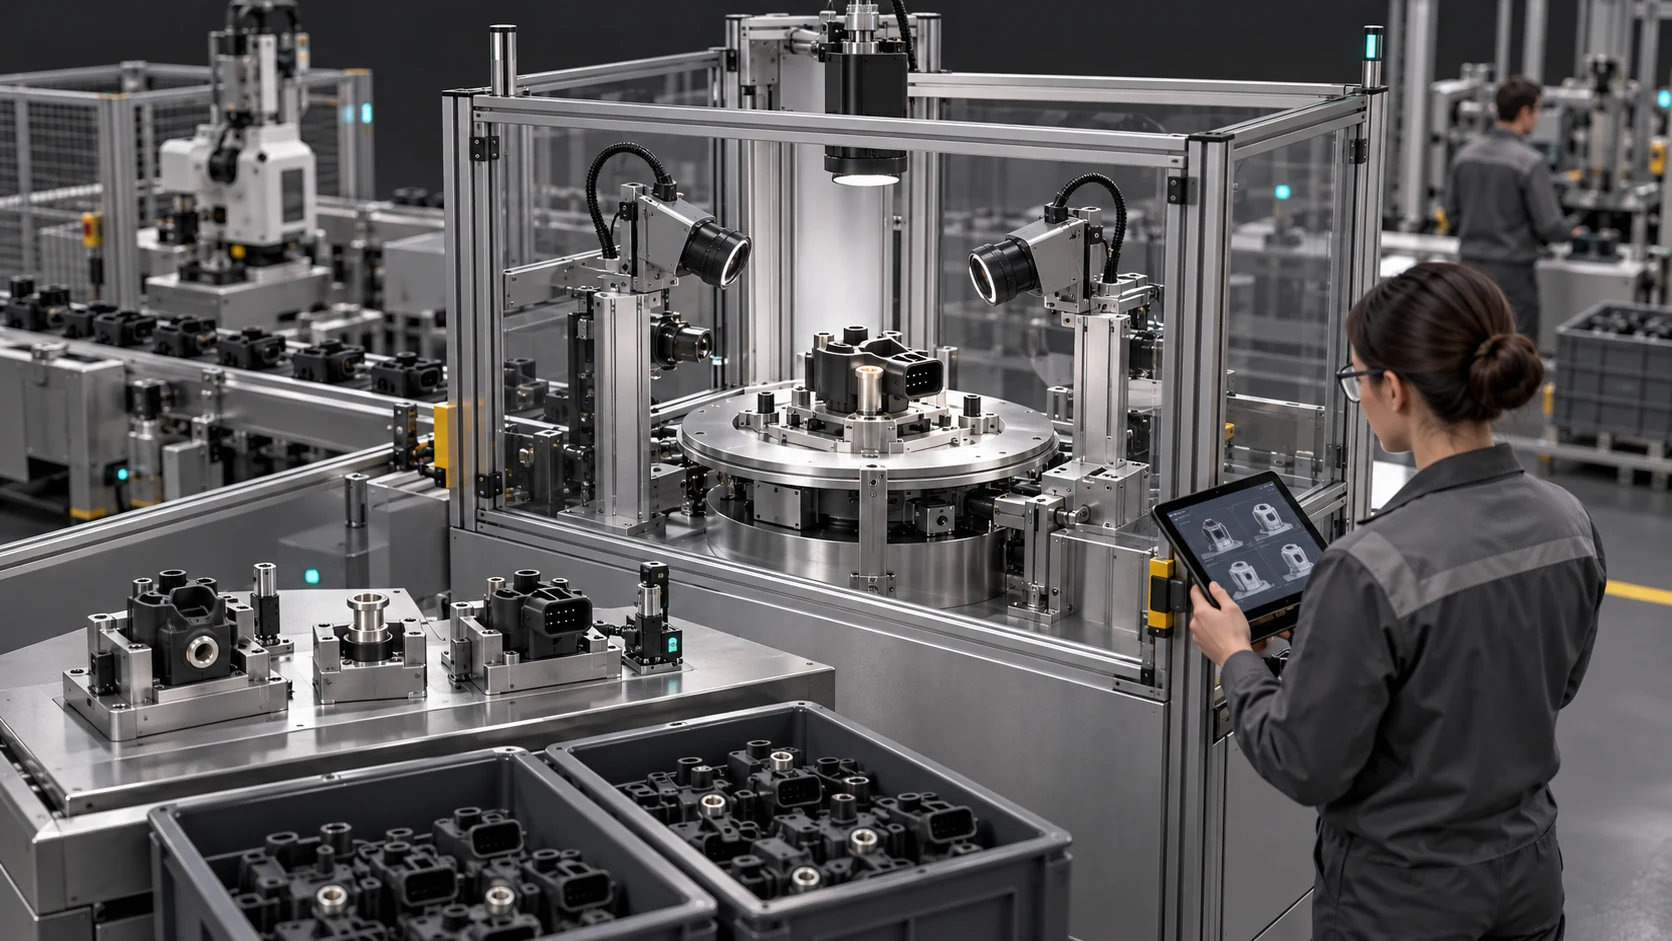
İş merkezi, ürün okutulduğunda doğru kontrol reçetesini seçmeli; gerekli tüm görüntüler ve test sonuçları tamamlanmadan ürünü serbest bırakmamalıdır. Alt yüzey veya iç cep kritikse uygun fikstür, ürün döndürme, ek kamera ya da farklı muayene yöntemi gerekebilir.
Kontrolün çevrim süresi; yalnızca modelin hesaplama süresi değildir. Yükleme, yerleştirme, ışığın hazırlanması, görüntü alma, hesaplama, haberleşme, ayırma ve boşaltma birlikte değerlendirilir. Ortalama çevrimin yanında gecikmelerin üst sınırı ve yoğun üretim koşulları da test edilmelidir.
Final kontrol sonrasında da risk devam eder. Ürün paketlenirken çizilebilir, yanlış kutuya konulabilir veya yeniden işleme sonrası kontrolü atlayabilir. Bu yüzden final kontrol onayı ile paketleme ve sevkiyat kimliği birbirine bağlanmalıdır.
8. Ne kadarını kontrol altına alabiliriz?
İki kavramı ayırmak gerekir: Kontrol kapsamı ve tespit performansı.
Kontrol kapsamı, hangi ürünlerin, yüzeylerin, kusur türlerinin ve üretim koşullarının denetlendiğini anlatır. Tespit performansı ise bu kapsam içindeki uygunsuzlukların hangi oranda yakalandığını ve uygun ürünlerin ne sıklıkla yanlış reddedildiğini gösterir.
“Bütün parçaları kontrol ediyoruz” ifadesi, “bütün kusurları yakalıyoruz” anlamına gelmez. Aynı şekilde bir AI modelinin yüksek skoru, ürünün kusursuz olma olasılığı olarak doğrudan yorumlanamaz. Eşikler sahada doğrulanmış karar kurallarıdır.
Proje başında her kusur için bir kontrol tanımı hazırlanmalıdır:
| Tanım | Örnek içerik |
|---|---|
| Kusur ve kabul sınırı | Belirli yüzeydeki çizik; kabul/red referansları |
| Kontrol edilen bölge | Üst kapak dış yüzeyi; alt yüzey kapsam dışında |
| Görünürlük koşulu | Tanımlı ışık, konum ve yüzey temizliği |
| Ürün çeşitleri | Renk, malzeme, varyant ve kalıp gözleri |
| Üretim koşulları | Hat hızı, titreşim, sıcaklık ve ortam ışığı aralığı |
| Hata hedefleri | Kusur türüne göre kabul edilebilir kaçış ve yanlış red sınırları |
| Kararsızlık politikası | Tekrar görüntü, manuel inceleme veya bekletme |
| Sonraki aksiyon | Ayırma, hat bekletme, inceleme ve yetkili serbest bırakma |
Küçük kusur, düşük kontrast veya görüş dışında kalan yüzey için yapılabilirlik sınırı açıkça belirtilmelidir. Üretim ortamını temsil etmeyen birkaç örnek üzerinden verilen başarı yüzdesi satın alma kararı için yeterli değildir. 45
9. Başarıyı yalnızca doğruluk oranıyla ölçmeyin
Aşağıdaki sayılar tamamen açıklama amaçlıdır; bir ürünün veya kurulmuş sistemin performans iddiası değildir. Bağımsız değerlendirmeyle gerçek durumu belirlenmiş 10.000 parça düşünelim:
| Gerçek durum | Sistem uygunsuz dedi | Sistem uygun dedi | Toplam |
|---|---|---|---|
| Uygunsuz ürün | 95 | 5 | 100 |
| Uygun ürün | 99 | 9.801 | 9.900 |
| Toplam | 194 | 9.806 | 10.000 |
Bu örnekte toplam doğruluk %98,96 olur: (95 + 9.801) / 10.000. Ancak müşteri açısından kritik bilgi, 5 uygunsuz ürünün uygun kabul edilmiş olmasıdır.
- Uygunsuz ürünü yakalama oranı: 95 / 100 = %95.
- Gerçek uygunsuzlar içinde kaçırma oranı: 5 / 100 = %5.
- Gerçek uygunlar içinde yanlış red: 99 / 9.900 = %1.
- Reddedilenler içinde gerçekten uygunsuz olanlar: 95 / 194 ≈ %48,97.
- Kontrol edilen toplam parçaya göre kaçan uygunsuzluk: 5 / 10.000 × 1.000.000 = 500 ppm.
Bu ppm, örnekteki kontrol noktasına aittir; sonraki kontroller ve karantina bilinmeden müşteri ppm değeri olarak adlandırılamaz. Yanlış reddedilen 99 uygun parça da otomatik olarak hurda sayılmamalıdır; tanımlı yeniden inceleme sürecine alınabilir.
Performans, toplamın yanında kusur sınıfı ve ürün varyantı bazında incelenmelidir. Büyük eksiklikleri iyi yakalayan sistem, küçük çizikleri kaçırıyor olabilir. Ayrıca görüntüsü alınan ürün oranı, eksik tetiklemeler, belirsiz kararlar ve fiziksel ayırma başarısı da takip edilmelidir.
10. Personel tasarrufu nasıl oluşur?
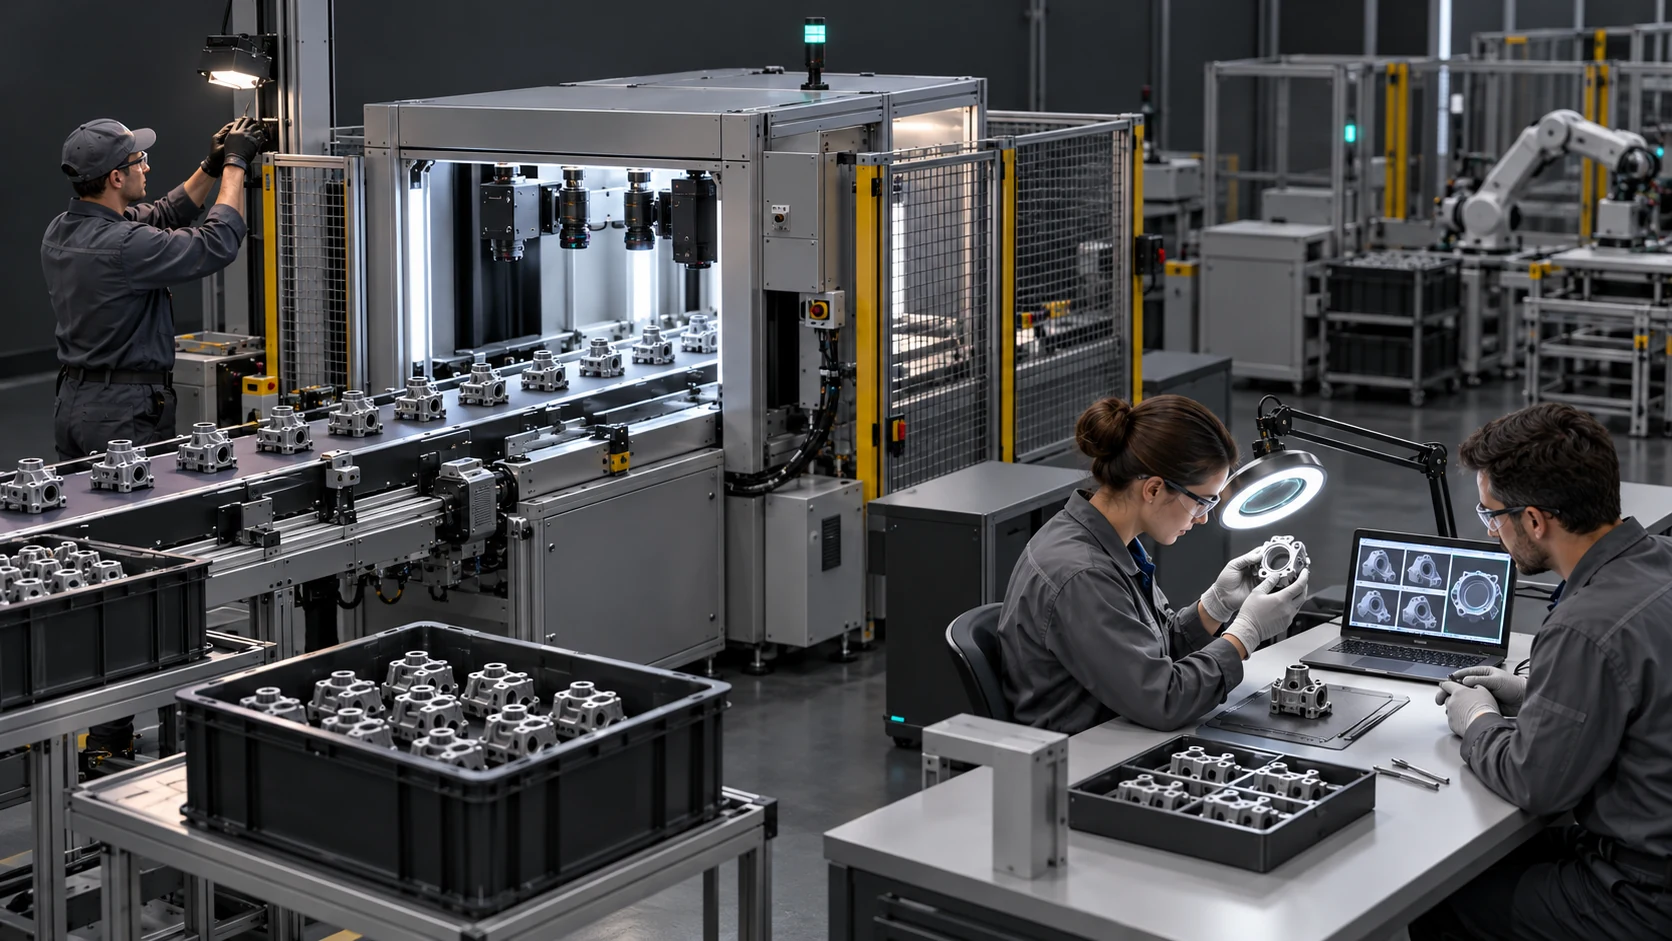
Manuel kontrolde çalışan kişi parçayı alır, çevirir, belirli yüzeyleri inceler, karar verir ve kaydeder. Otomasyon bu işlerin bir bölümünü üstlendiğinde aynı kalite iş yükü daha az doğrudan kontrol saatiyle karşılanabilir. Fakat yükleme, ambalaj, tekrar inceleme, bakım ve vardiya kapsaması devam eder.
Örnek bir iş yükü hesabı yapalım. Varsayımsal işletmede iki vardiyanın her birinde dört kişi, günde sekizer saat bu kontrol görevinde çalışsın. Başlangıç iş yükü 4 × 2 × 8 = 64 kişi-saat/gün olur.
Yeni düzende doğrudan yükleme ve kontrol gözetimi için iki vardiyada ikişer kişi çalışsın: 32 kişi-saat/gün. Buna günlük sekiz saat şüpheli parça incelemesi ve dört saat temizlik, değişim ve bakım iş yükü eklensin. Toplam 44 kişi-saat/gün olur.
| Kalem | Önce | Sonra |
|---|---|---|
| Doğrudan kontrol / gözetim ve elleçleme | 64 | 32 |
| Ek inceleme | Hesaba dâhil başlangıç iş yükü | 8 |
| Yeni düzene ait temizlik, değişim ve bakım payı | Hesaba dâhil başlangıç iş yükü | 4 |
| Toplam kişi-saat/gün | 64 | 44 |
Bu varsayımlarla iş yükü 20 kişi-saat/gün, yani %31,25 azalır. Sekiz saatlik gün üzerinden 2,5 kişilik günlük emek eşdeğeridir. Bu, doğrudan 2,5 kişinin kadrodan çıkarılacağı anlamına gelmez. İş dağılımı, mola yedeklemesi, vardiyalar, iş güvenliği ve kalan görevler gerçek personel ihtiyacını belirler.
Kazanç; fazla mesainin azalması, büyüyen üretimin ek kontrol kadrosu oluşturmadan karşılanması veya ekibin kök neden çalışmalarına ayrılması şeklinde gerçekleşebilir. Ücret bütçesi değişmiyorsa kapasite kazanımı nakit tasarrufu gibi sunulmamalıdır.
11. Müşteriye ulaşana kadar kalite nasıl korunur?
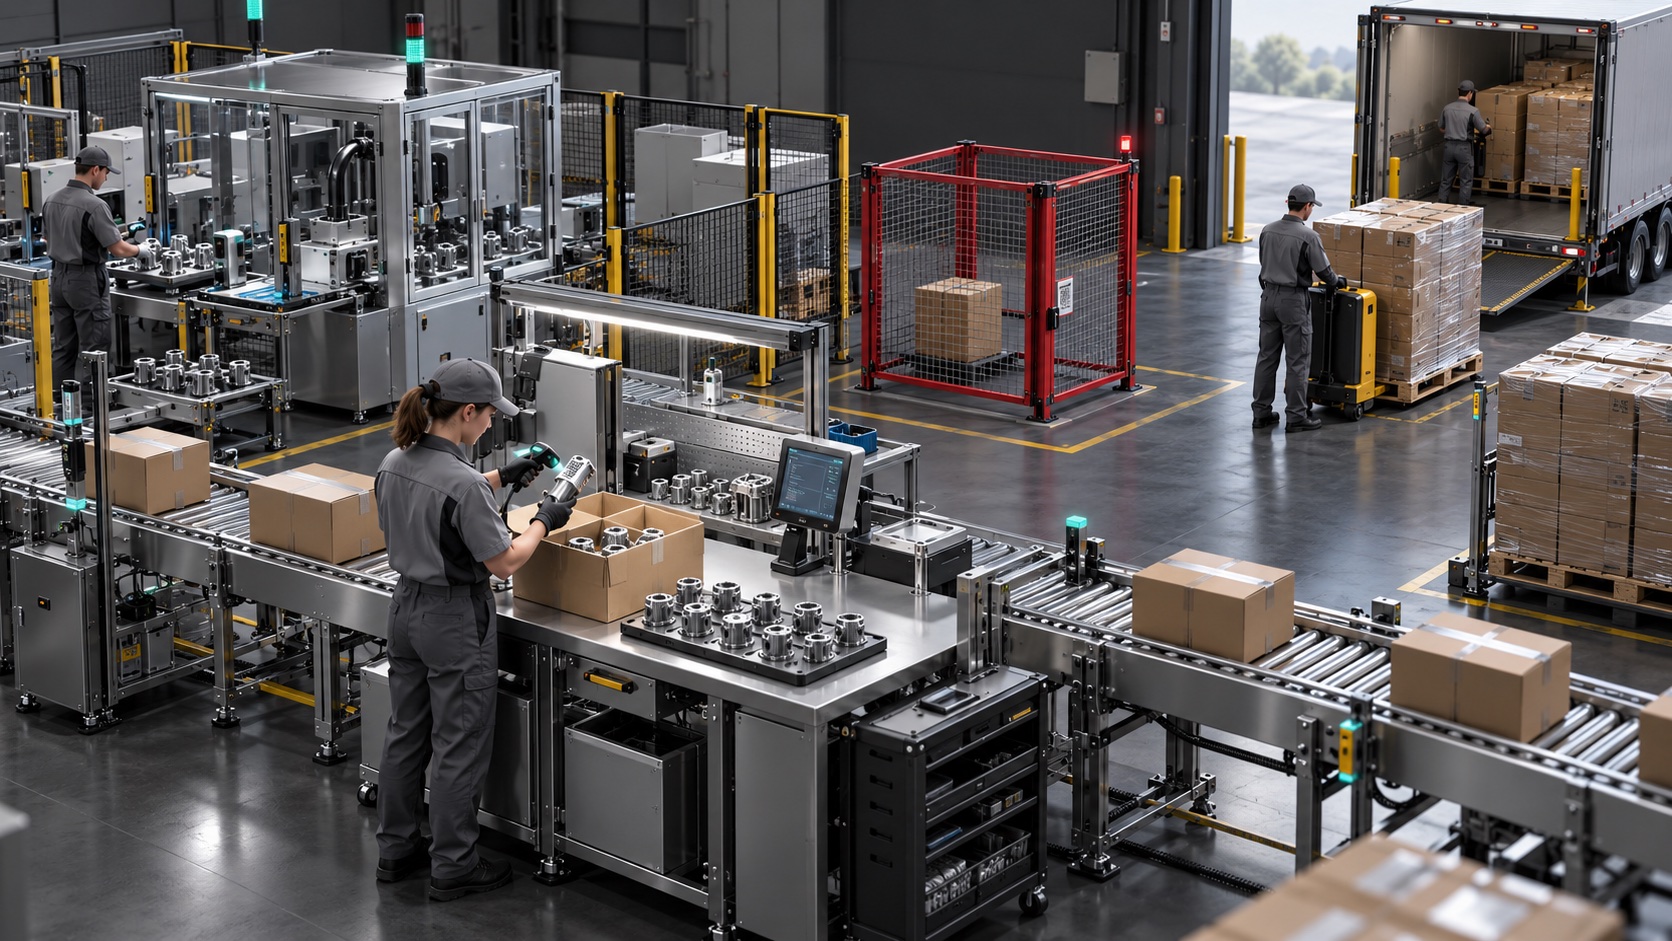
Sevkiyat güveni, kontrol sonucu ile gönderilen fiziksel ürünün eşleşmesine bağlıdır. Bu nedenle final kontrolü geçen parçanın başka bir ürünle karışması veya kontrol edilmemiş yeniden işleme ürününün aynı kutuya dönmesi önlenmelidir.
Önerilen kayıt yapısı; ürün kimliği, iş emri, lot, istasyon, zaman, kontrol reçetesi, model sürümü, karar ve serbest bırakma geçmişini ilişkilendirir. Görüntü saklama süresi ve kapsamı; kusur riski, müşteri şartı, veri hacmi ve erişim ihtiyacına göre belirlenir. Bütün görüntüleri süresiz saklamak otomatik bir gereklilik değildir.
Kutu kapatılırken parça-kutu ilişkisi, adet ve varyant uyumu doğrulanabilir. Seri numarası kullanılmıyorsa lot ve taşıyıcı bazlı takip kurulabilir; ancak elde edilen izlenebilirliğin parça düzeyinde olmadığı açıkça bilinmelidir.
Karantinadaki ürün yalnızca yetkili kararla çıkarılmalı; yeniden işleme sonrası önceki onay geçersizleştirilerek gerekli kontroller tekrarlanmalıdır. Görüntü veya sonuç kaydı eksikse bunun uygun sayılıp sayılmayacağı tanımlanmalıdır. Kritik kontrollerde sonuçsuz ürünün bekletilmesi ve yetkili incelemeye yönlendirilmesi temel bir tasarım seçeneğidir.
Kamera, onay sonrasında nakliye sırasında oluşabilecek her hasarı önleyemez. Ambalaj yeterliliği, taşıma koşulları ve müşteri kabul süreçleri ayrıca yönetilir. Buna karşılık doğru kayıtlar, şikâyet geldiğinde etkilenen ürün grubunu daraltmaya ve araştırmayı hızlandırmaya yardımcı olur.
12. Eğitim verisi ve model yönetimi neden önemlidir?
İyi veri yalnızca bol sayıda fotoğraf demek değildir. Doğal renk değişimleri, farklı kalıp gözleri, kabul sınırındaki ürünler ve gerçek kusurlar doğru biçimde etiketlenmelidir. Kalite ekibi kabul sınırında uzlaşamıyorsa, modelden tutarlı karar beklemek de zordur.
Eğitim, ayar/validasyon ve bağımsız test verileri ayrılmalıdır. Aynı parçanın farklı açılardan çekilmiş görüntülerinin eğitim ve test gruplarına dağılması, sistemin başarısını olduğundan iyi gösterebilir. Ayırma işlemi fiziksel parça ve gerektiğinde lot, tarih veya üretim koşulu bazında yapılmalıdır.
Sadece uygun ürünlerle eğitilen anomali modelleri yararlı olabilir; ancak görülmemiş bütün kusurları kesin yakalama garantisi vermez. Kabul edilebilir değişimleri yanlış reddetme riski de ölçülmelidir. 2
Her model güncellemesi kayıtlı olmalı; sabit bir karşılaştırma setinde ve yeni koşulları temsil eden veride değerlendirilmelidir. Modelin sahada kendiliğinden öğrenerek kabul kriterlerini sessizce değiştirmesi yerine, yetkili inceleme ve onayla sürüm geçişi yapılması tercih edilmelidir. Bir önceki onaylı sürüme dönüş planı bulunmalıdır.
13. Yatırım hangi avantajlarla değerlendirilir?
Görüntü işleme yatırımı; personel saati, müşteri kaçışı, yeniden işleme, hurda, kontrol kapasitesi ve izlenebilirlik birlikte değerlendirilerek anlam kazanır. Aynı faydanın iki ayrı başlık altında tekrar sayılmamasına dikkat edilmelidir.
| Potansiyel fayda | Nasıl doğrulanır? |
|---|---|
| Daha az tekrarlı kontrol emeği | Pilot öncesi/sonrası gerçek kişi-saat ve kalan görevler |
| Kusurun erken yakalanması | Sonraki operasyona kaçan uygunsuz ürün ve önlenen ilave işlem |
| Daha tutarlı karar | Vardiya, ürün ve kusur bazında bağımsız referansla karşılaştırma |
| Daha az yanlış red | Yeniden inceleme iş yükü ve uygun ürünün gereksiz ayrılması |
| Artan kontrol kapasitesi | Gerçek hat hızında yükleme dâhil çevrim ve kullanılabilirlik |
| Daha hızlı araştırma | Lot/seri kaydına erişim ve şikâyet inceleme süresi |
| Proses iyileştirme | Tekrarlayan kusurlardaki doğrulanmış azalma |
Toplam maliyet hesabı; kamera, lens ve ışık dışında fikstür, mekanik ayırma, sensörler, PLC, emniyet düzeni, bilgisayar, lisans, veri hazırlama, entegrasyon, eğitim ve devreye almayı kapsamalıdır. İşletme döneminde bakım, yedek parça, yeniden doğrulama, depolama ve ürün değişiklikleri de bütçelenmelidir.
Yıllık net gerçekleşebilir fayda pozitifse basit geri ödeme süresi, başlangıç yatırımının bu faydaya bölünmesiyle hesaplanabilir. Finansal değerlendirmede işletmenin kendi maliyetleri ve finansman koşulları kullanılmalıdır. Her işletmeye geçerli tek bir geri dönüş süresi yoktur.
14. Projeye nasıl başlanır, kimler ekipte olmalı?
Başlangıç için kusur maliyeti veya kontrol iş yükü belirgin, ürün ailesi tanımlanabilir bir istasyon seçin. Bütün fabrikayı aynı anda kapsamak yerine tek bir gerçek problemi ölçülebilir kabul koşullarıyla çözmek daha yönetilebilir bir başlangıç sağlar.
Ekipte kalite, üretim/proses, otomasyon, bakım ve IT/MES sorumluları bulunmalıdır. Kalite ekibi kabul kararının sahibidir; üretim hattın gerçek akışını tanımlar; otomasyon fiziksel aksiyonu ve zamanlamayı kurar; bakım sürdürülebilirliği sağlar; IT/MES ekibi kimlik, veri ve erişim yapısını yönetir. Son kullanıcı operatörler de denemelere katılmalıdır.
Örnek bir pilot planında kapsam ve kusur kataloğu, optik deneme, veri hazırlama, çevrimdışı değerlendirme, sahada gölge çalışma ve kontrollü devreye alma aşamaları yer alır. Sınırlı kapsamlı bir pilot için 6–10 hafta, yalnızca planlama varsayımı olarak ele alınabilir; hazır kusur verisi, mekanik imalat ve müşteri onayı süreyi belirgin biçimde değiştirebilir. Bu bir teslimat taahhüdü değildir.
Satın alma öncesi kabul şartnamesinde neler yazmalı?
- Ürün aileleri, yüzeyler, kusur sınıfları ve kabul sınırları.
- Bağımsız referansla etiketlenmiş test parçaları ve örneklem yeterliliği.
- Kusur bazında kaçırma, yanlış red ve belirsiz karar sınırları.
- Gerçek hızda çevrim, değişim ve fiziksel ayırma doğrulaması.
- Kamera, ışık veya ağ arızasında ürünün hangi durumda tutulacağı.
- Yetkisiz bypass, reçete değişimi ve manuel serbest bırakma kayıtları.
- Model sürümü, yedekleme, bakım ve yeniden doğrulama koşulları.
- Operatör eğitimi, destek kapsamı ve veri kullanım hakları.
Bir denemede hiç kaçırma görülmemesi, gerçek hayattaki kaçırma ihtimalinin sıfır olduğunu kanıtlamaz. Test örneklerinin sayısı ve gerçek üretimi temsil etmesi, sonuç kadar önemlidir. Endüstriyel AI, kullanılacağı sistemin içinde ve ilgili risklerle birlikte değerlendirilmelidir. 4
15. MES ve OEE ile nasıl birlikte çalışır?
MES kontrol sonucunu iş emri, ürün, makine ve lotla ilişkilendirerek üretim bağlamı sağlar. Görüntü sistemi ise belirli bir kontrol noktasında gözlem ve karar üretir. Bu iki yapı birleştiğinde yalnızca “kaç kusur var?” sorusu değil, “hangi koşullarda tekrar ediyor?” sorusu da araştırılabilir.
OEE ile ilişkide de veri tanımları tutarlı olmalıdır. Kamera tarafından incelemeye yönlendirilen her ürün anında hurda sayılmamalıdır. İlk geçiş sonucu, tekrar inceleme, yeniden işleme ve nihai uygunluk ayrı kaydedilmelidir. Aksi hâlde kalite oranı yanlış hesaplanabilir veya aynı parça birden fazla sayılabilir.
Kusur fotoğraflarını üretim verisiyle ilişkilendirmek; kalıp gözü, varyant veya operasyon bazında iyileştirme fırsatlarını görünür kılabilir. Bunun değeri, verinin bir ekranda birikmesinden çok, sorumlusu ve kapanış kriteri olan aksiyonlara dönüşmesidir.
16. OETECH yaklaşımı: Görüntü kararını üretim akışına bağlamak
OETECH olarak üretim verisi, otomasyon ve MES alanındaki çalışma birikimimizi; görüntü kontrolünü iş emri, istasyon, ürün kimliği ve kalite kayıtlarıyla birlikte ele almak için kullanıyoruz. Başlangıç noktası, işletmenin hangi kusuru hangi noktada kontrol altına almak istediğini netleştirmektir.
Bu yaklaşımda kamera seçimi kadar; ürünün nasıl sunulduğu, kararın hangi fiziksel aksiyona dönüştüğü, reddedilen ürünün nasıl tutulduğu ve onaylı ürünün sevkiyata nasıl bağlandığı önem taşır. Teknik yapılabilirlik ve kabul koşulları gerçek parçalarla doğrulanmadan başarı oranı veya personel tasarrufu taahhüdü verilmemelidir.
Hedef; üretim ekibinin güvenebildiği, bakımının yapılabildiği ve sonuçları izlenebilen bir kontrol yapısı kurmaktır.
Sık sorulan sorular
AI görüntü işleme her kusuru bulabilir mi?
Hayır. Görünürlük, kusur büyüklüğü, kontrast, görüş açısı ve model kapsamı sınır oluşturur. Kontrol edilemeyen özellikler başka testlerle tamamlanmalıdır.
Her parçanın görüntüsünü almak yüzde yüz kalite anlamına gelir mi?
Hayır. Yüzde yüz parça kontrolü kapsama ilişkin bir ifadedir. Kusur tespit başarısı, eksik tetikleme ve fiziksel ayırma ayrıca doğrulanır.
Kalite personelinin tamamına gerek kalmaz mı?
Tekrarlı görsel iş yükü azalabilir. Kabul kriterleri, şüpheli kararlar, ürün değişimi, denetim ve kök neden çalışmaları devam eder. Gerçek personel ihtiyacı tüm görevler birlikte incelenerek belirlenir.
Kalite duvarı ile final kontrol aynı şey midir?
Her zaman değildir. Kalite duvarı belirli bir riski sınırlamak için ilave ayıklama noktası olabilir. Final kontrol, tanımlı operasyonlar sonunda sevke uygunluğu değerlendirir. İki görev aynı istasyonda da tasarlanabilir.
Üretim içi kontrol varsa final kontrole neden ihtiyaç olabilir?
Sonraki montaj, taşıma ve paketleme işlemlerinde yeni kusur veya karışım oluşabilir. Son kontrol ihtiyacı, kalan risk ve müşteri şartlarıyla belirlenir.
Final kontrol varsa üretim içinde kamera kullanmak gerekli mi?
Erken tespit, kusurlu ürüne gereksiz işlem yapılmasını ve aynı kusurun uzun süre üretilmesini azaltabilir. Hangi noktanın ekonomik ve teknik olarak anlamlı olduğu ayrıca değerlendirilir.
Mevcut güvenlik kameraları kullanılabilir mi?
Bazı gözlem görevlerinde kullanılabilir; ancak ürün kusuru kontrolü için uygun lens, tetikleme, ışık, çözünürlük ve hız sağlamayabilir. Mevcut kamera kullanımı gerçek kusur örnekleriyle denenmelidir.
Tek kamerayla bütün yüzeyler kontrol edilir mi?
Görüş dışında veya birbirini örten yüzeyler görülemez. Ürün döndürme, ek kamera veya farklı muayene tekniği gerekebilir.
3D kamera her durumda daha iyi midir?
Hayır. Derinlik ve yükseklik ölçümü için faydalı olabilir; yüzey rengi veya baskı kontrolünde uygun 2D düzenek daha doğrudan çözüm olabilir. Seçim kontrol edilecek özelliğe bağlıdır.
Hatalı örnek sayımız azsa başlayamaz mıyız?
Optik deneme ve veri toplamayla başlanabilir. Anomali modelleri de seçenek olabilir. Fakat az örnek, kusur yakalama başarısını güvenilir biçimde kanıtlamayı zorlaştırır; bu sınır açık tutulmalıdır.
Model yeni ürünleri kendiliğinden tanır mı?
Yeni varyantın kapsam içinde olduğu doğrulanmalıdır. Yeni malzeme, renk veya geometrinin mevcut model tarafından güvenilir biçimde değerlendirileceği varsayılmaz.
Sistem internet olmadan çalışabilir mi?
Uygun mimaride görüntü analizi yerel cihazda çalışabilir. MES bağlantısı kesildiğinde kayıtların nasıl tamponlanacağı ve sevk onayının nasıl yönetileceği ayrıca tasarlanır. Her ürünün çevrim içi servise gönderilmesi zorunlu değildir.
Sistem kararsız kaldığında ürün ne olur?
Önceden belirlenen kurala göre tekrar görüntülenir, manuel incelemeye ayrılır veya bekletilir. Belirsizlik sessizce uygun karara çevrilmemelidir.
Yanlış reddedilen ürünler doğrudan hurdaya mı ayrılır?
Gerekmez. Kalite prosedürüne göre yeniden incelenebilir. Yeniden kabul ve hurda yetkileri, kayıtları ve fiziksel akışı tanımlanmalıdır.
AI vidanın doğru sıkıldığını veya parçanın sızdırmaz olduğunu anlayabilir mi?
Görsel işaretler kontrol edilebilir; ancak bunlar doğrudan tork veya sızdırmazlık ölçümünün yerini almaz. İlgili test cihazının sonucu ürün kaydına eklenebilir.
Kamera sonrası çizilen veya yanlış paketlenen ürünü nasıl yönetiriz?
Gerekirse paketleme kontrolü ve kimlik eşleştirme eklenir. Kontrol sonrası akış, taşıyıcılar ve ambalaj yöntemi de kalite planının parçası olmalıdır.
Müşteriye hiç hatalı ürün gitmeyeceği sözü verilebilir mi?
Tek bir AI istasyonuna dayanarak böyle bir garanti verilemez. Tanımlı kapsam, doğrulanmış performans, proses kontrolü ve sevkiyat disiplini riski azaltmak için birlikte çalışır.
İlk adımımız ne olmalı?
En maliyetli veya en sık tekrar eden kontrol problemlerinden birini seçin. Kabul/red örneklerini, hat hızını, ürün varyantlarını ve mevcut iş yükünü hazırlayın. İlk hedef, gerçek koşullarda ölçülebilen bir yapılabilirlik ve fayda değerlendirmesi olmalıdır.
Kaynaklar ve okuma notları
Bu sayfadaki uygulama önerileri genel mühendislik rehberidir. Personel hesabı ve performans tablosu varsayımsal eğitim örnekleridir; müşteri sonucu, ürün garantisi veya pazar ortalaması değildir. Aşağıdaki birincil kaynaklar temel kavramlar için kullanılmıştır; belirli marka satın alma önerisi anlamına gelmez.
- Cognex — Deep Learning for Vision: görüntü, etiket ve eğitim gereksinimleri
- Cognex — Unsupervised Mode: eğitim ve değerlendirme
- Basler — Illumination: endüstriyel aydınlatma yöntemleri
- NIST — Industrial Artificial Intelligence Management and Metrology
- Scientific Reports — Evaluation of different defect-inspection setups for injection molding parts based on deep learning
Kaynaklara erişim: 18 Ekim 2026.
Üretiminiz için ilk adımı birlikte planlayalım
Mevcut akışınızı ve pilot kapsamınızı değerlendirmek için bizimle iletişime geçin.